


Care este motivul erorii de rotunjime în centrul de prelucrare? Cum se ajustează?
Ca răspuns la apariția frecventă a pieselor care depășesc toleranța din cauza erorilor de rotunjime în procesul de prelucrare a centrelor de prelucrare, pentru a evita astfel de probleme, sunt analizate motivele erorilor de rotunjime și modul de suprimare a acestor probleme în prelucrarea efectivă a mașinilor-unelte pentru a asigura sunt discutate cerințele de precizie ale prelucrării pieselor.
Eroarea de rotunjire se referă la variația cercului real al obiectului măsurat în aceeași secțiune transversală a corpului care se rotește în comparație cu cercul ideal. În timpul utilizării pe termen lung a mașinilor-unelte CNC, șuruburile cu bile, șinele de ghidare și rulmenții pot suferi un anumit grad de uzură. În același timp, factori precum întreținerea inadecvată, lipsa lubrifierii și tăieturile mari de scule pot exacerba uzura componentelor mecanice, ducând la deteriorarea accelerată a preciziei geometrice a echipamentelor CNC. Aceștia sunt toți factori care cauzează erori de rotunjime. Răspunsul dinamic instabil și optimizarea servo imperfectă a sistemelor CNC pot afecta, de asemenea, eroarea de rotunjime a mașinilor-unelte CNC.
În general, în aplicarea practică a mașinilor-unelte, detectarea erorilor de rotunjime a echipamentelor de prelucrare poate fi efectuată printr-un tester cu bile și tije sau prin funcția de testare a rotunjimii încorporată a echipamentului. Funcția de testare a rotunjimii a sistemului CNC Siemens 840Dsl poate simula prelucrarea prin programe CNC fără a fi nevoie de tăiere de probă parțială. Cu puterea de calcul puternică și funcția de feedback de poziție a sistemului CNC, pot fi măsurate erorile de rotunjime reale și teoretice ale mașinii-unelte. Prin analiza diferitelor grafice obținute în urma testării rotunjimii, pot fi determinate motivele diferitelor erori și metodele de ajustare pentru astfel de erori. Principalele cauze ale erorilor de rotunjire includ, în general, jocul invers mare al axei de interpolare, saltul invers, nepotrivirea servo, două axe de interpolare neperpendiculare și vibrația mașinii-unelte. Luând ca exemplu sistemul CNC Siemens 840Dsl, vor fi explicate următoarele.
unu
Eroare de degajare inversă
Eroarea de joc inversă a unei mașini-unelte se referă la jocul invers al arborelui mașinii-unelte, care se reflectă în general în unghiul elicei al șurubului într-un sistem CNC cu buclă semi-închisă. Deși motorul de antrenare antrenează șurubul în sens invers într-un anumit unghi, bancul de lucru trebuie totuși să aștepte ca spațiul dintre șurub și piuliță să fie eliminat înainte de a se putea mișca în marșarier. Acest joc este jocul invers al arborelui mașinii-unelte, care se reflectă, în general, în unghiul elicei al șurubului, diferența dintre valoarea de comandă și valoarea reală a mișcării atunci când axa este în mișcare inversă este valoarea eroării jocului invers al axă.
(1) Influența jocului invers asupra erorii de rotunjime poate afecta precizia de poziționare și precizia de poziționare repetată a mașinii-unelte, poate reduce precizia de prelucrare a mașinilor-unelte CNC și poate provoca o eroare de rotunjime în timpul procesului de frezare al centrului de prelucrare. Când axa Y este în mișcare inversă, din cauza prezenței jocului invers, aceasta va face ca axa Y să rămână în urmă față de axa X pentru mișcarea de interpolare, rezultând procesul de frezare așa cum se arată în Figura 1.
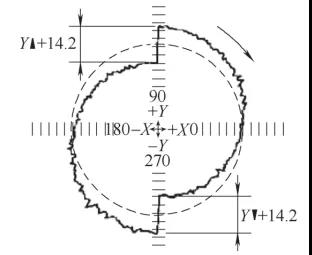 Figura 1 Eroare de rotunjire cauzată de jocul invers
(2) Măsurarea și reglarea jocului invers au diverși factori care afectează eroarea jocului invers al arborelui mașinii-unelte. Toate conexiunile mecanice dintre motorul de antrenare și părțile mobile vor avea spațiu liber, iar motivele jocului invers al arborelui mașinii-unelte sunt dacă cuplarea motorului la șurub este slăbită, eroarea de fabricație a șurubului cu bile, dacă strângerea prealabilă a șurubului este prea strânsă sau prea slăbită și dacă legătura dintre piulița șurubului și partea mobilă este strânsă. Pentru degajările care nu pot fi eliminate în partea mecanică, este necesar să se compenseze jocul invers în sistemul CNC.
După cum se arată în Figura 2, măsurarea inversă a jocului se efectuează prin fixarea unei poziții cu un suport magnetic al manometrului, apăsând capul comparatorului într-o poziție fixă pe masa de lucru unde arborele care urmează să fie măsurat, punând la zero scala comparatorului, continuând să se miște arborele de alimentare în aceeași direcție pe o anumită distanță, deplasând arborele în sens opus poziției inițiale, citind diferența A a comparatorului. Valoarea medie obţinută după 7 măsurători este eroarea de joc inversă a arborelui, adică A=(A1+A2+A3+A4+ A5+A6+A7)/7. Scrierea valorii măsurate și calculate A în parametrul de axă corespunzător MD32450 poate elimina jocul invers al acestei axe. Prin compensarea jocului invers al arborelui, precizia arborelui de alimentare poate fi îmbunătățită eficient pentru a asigura acuratețea mișcării de interpolare și pentru a îmbunătăți în mod eficient eroarea de rotunjime.
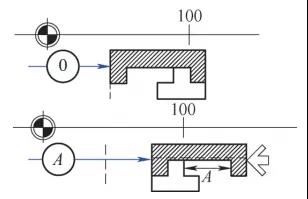 Figura 2 Măsurarea jocului invers
Două
Vibrația arborelui de alimentare al mașinii-unelte
Vibrația generată în timpul prelucrării CNC nu numai că afectează acuratețea dinamică a mașinii-unelte, dar reduce și acuratețea conturului pieselor prelucrate, crește valoarea rugozității suprafeței și chiar afectează durata de viață a sculei și a mașinii-unelte atunci când vibrația este. severă. (1) Cauzele vibrațiilor și impactul acesteia asupra erorii de rotunjime în sistemele de alimentare cu mașini-unelte CNC se datorează în principal din trei motive: în primul rând, lubrifierea slabă între piesele în mișcare, rezistența crescută la frecare a pieselor în mișcare, care poate provoca cu ușurință târâirea și vibrația arborele de alimentare; În al doilea rând, rigiditatea generală a lanțului de transmisie mecanică dintre dispozitivul de antrenare a sistemului de alimentare și părțile mobile este slabă; A treia problemă este că, în sistemele CNC cu buclă închisă, oscilațiile sistemului sunt cauzate de setări excesive de câștig pentru poziție, viteză și bucle de curent, precum și setări nerezonabile ale parametrilor pentru accelerație. În procesul de aplicare a mașinilor-unelte CNC, cauzele vibrațiilor sunt de obicei cuprinzătoare și ar trebui investigate una câte una. După cum se arată în Figura 3, atunci când arborele de alimentare al mașinii-unelte vibrează, unealta și piesa de prelucrat vor experimenta sărituri periodice, iar suprafața prelucrată a piesei de prelucrat va produce aleatoriu dungi cu aceeași frecvență de vibrație a patului. Precizia conturului și rugozitatea suprafeței piesei de prelucrat vor fi afectate.
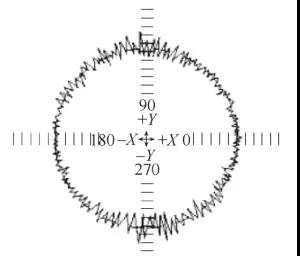 Figura 3 Eroarea de rotunjime cauzată de vibrația axială
(2) Metoda de suprimare a vibrațiilor arborelui de alimentare în mașinile-unelte CNC provoacă, de obicei, vibrații ale arborelui mașinii din cauza sistemelor electromecanice nepotrivite. Scopul optimizării conducerii este de a realiza cea mai bună potrivire a sistemului electromecanic, obținând astfel performanța dinamică optimă și stabilă. Așa cum se arată în Figura 4, servomotor a axei mașinii-unelte include trei bucle de feedback, și anume bucla de poziție, bucla de viteză și bucla de curent. Când arborele de alimentare vibrează, primul pas este de a verifica dacă sistemul mecanic are o lubrifiere bună și dacă lanțul de transmisie are o rigiditate suficientă; În al doilea rând, optimizarea ulterioară a servomotorului ar trebui efectuată pe baza situației de întreținere mecanică. Optimizarea manuală poate fi efectuată prin ajustarea parametrului de câștig al buclei de poziție MD32200 și a parametrului de câștig al buclei de viteză 1407 până când arborele servo nu vibrează și mișcarea este stabilă.
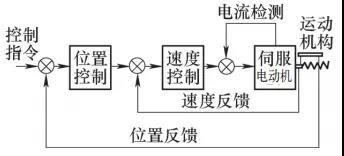 Figura 4 Diagrama bloc a sistemului servo
Trei
Nepotrivire a câștigului servo axei de interpolare
Distanța dintre fiecare axă a centrului de prelucrare ar trebui să fie exact aceeași în timpul ciclului de rulare a unui cerc. Dacă procesul de frezare transformă un cerc într-o elipsă, așa cum se arată în Figura 5, acesta indică faptul că axa majoră este înaintea axei minore în timpul mișcării de interpolare a celor două axe. Pentru mașinile-unelte care au fost utilizate de mulți ani, primul pas este inspectarea structurii mecanice a arborelui de interpolare al mașinii-unelte, dacă dispozitivul de transmisie este slăbit și dacă uzura este severă. Verificați prestrângerea șurubului și a rulmentului pentru reglarea jocului și compensați jocul invers. După eliminarea problemelor de mai sus, câștigul celor doi arbori de interpolare trebuie reajustat pentru a se asigura că parametrul de accelerație MD32300 și câștigul inelului de poziție MD32200 a celor doi arbori de interpolare sunt consecvenți.
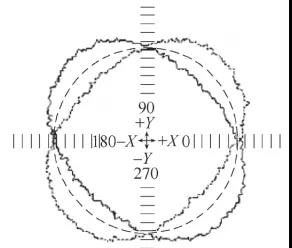 Figura 5: Câștig inconsecvent care provoacă elipse
patru
Salt invers
Saltul invers se referă la momentul în care axa unei mașini-unelte se mișcă în direcția opusă, iar axa accelerează de la viteza negativă la viteza pozitivă. Când viteza axei trece prin 0, starea forței de frecare se schimbă de la forța de frecare statică la forța de frecare dinamică. Forța necesară este mai mare decât mișcarea normală, determinând o pauză vâscoasă de scurtă durată în poziția de inversare din cauza unei modificări a stării forței de frecare.
(1) Influența erorii de salt invers asupra erorii de rotunjire În procesul de frezare al unui centru de prelucrare, când arborele este dincolo de cadran, direcția vitezei arborelui se schimbă, arborele pornește de la viteza zero și starea forței de frecare se schimbă în consecință, rezultând inevitabil un salt invers. Când una dintre cele două axe de interpolare a atins valoarea maximă, în timp ce viteza celeilalte axe este 0, va exista o perioadă scurtă de stagnare, rezultând erori de contur. După cum se arată în Figura 6, cercul are patru colțuri ascuțite în cadran, care este eroarea de salt invers cauzată de frecarea statică.
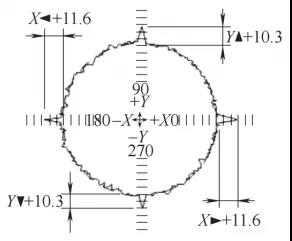 Figura 6 Eroare de rotunjire cauzată de eroarea de salt invers
(2) Metoda de ajustare pentru săritura inversă se datorează în principal schimbării stării de frecare. Prin urmare, atunci când are loc un salt invers, compensarea frecării ar trebui adăugată la arborele de interpolare. În sistemul CNC Siemens, compensarea frecării este determinată de valoarea de compensare a frecării MD32520 și constanta de timp de compensare a frecării MD32540.
For the adjustment of reverse jump, first set MD32500=1 (effective friction compensation), and then adjust the friction compensation value MD32520 and friction compensation time constant MD32540 corresponding to the jump axis. The size of the two parameter values can be adjusted according to Figure 7, and the impact on the quadrant point can be eliminated until the sharp point is crossed. It should be noted that the compensation value set should not be too large. When MD32520>150mm/min and MD32540>0.015s, este necesar să verificați mai întâi dacă transmisia mecanică este bună, dacă câștigul buclei de viteză și timpul de integrare sunt rezonabile. Compensarea excesivă a frecării statice poate avea un impact negativ asupra calității suprafeței.
 Figura 7 Referință pentru compensarea frecării
cinci
epilog
Mașinile-unelte CNC sunt un întreg organic, iar controlul sistemelor mecanice, electrice și hidraulice este interconectat și influențează reciproc. Prin urmare, atunci când se analizează și se rezolvă factorii care afectează eroarea de rotunjime, ar trebui să existe un concept și o experiență de ansamblu și ar trebui efectuate multiple aspecte de detectare, analiză și diagnosticare până când este identificată cauza principală a defecțiunii.


