Produse uscate|Cum se reduce vibrațiile în timpul procesului de frezare?
La frezare, vibrațiile pot apărea din cauza limitărilor sculelor de tăiere, suporturilor de scule, mașinilor-unelte, pieselor de prelucrat sau dispozitivelor de fixare. Pentru a reduce vibrațiile, trebuie luate în considerare unele strategii.
01 Scule de tăiere
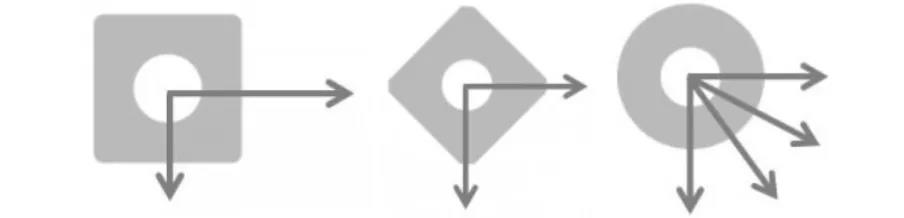
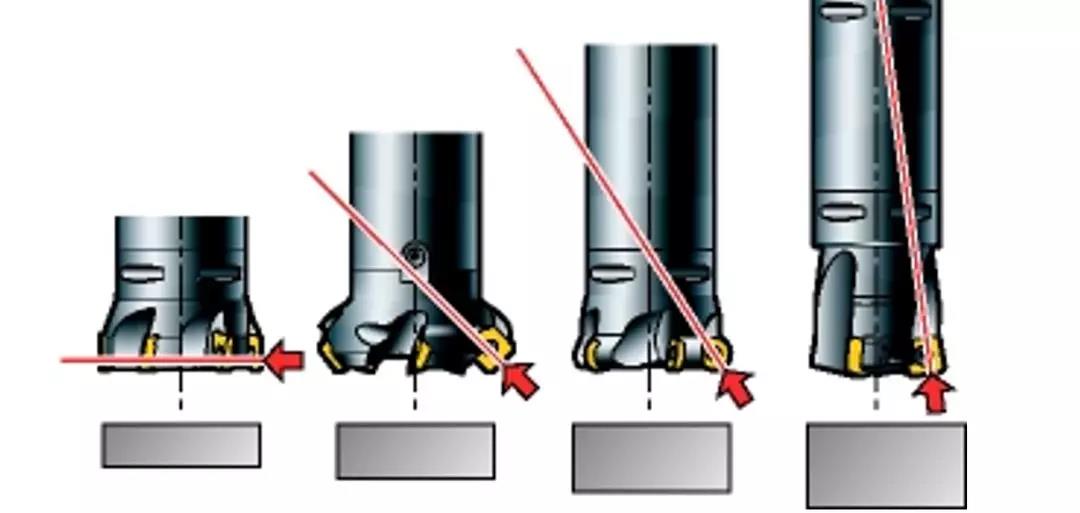
1) Pentru frezarea suprafeței, trebuie luată în considerare direcția forței de tăiere:
Când utilizați o freză de 90 de grade, forța de tăiere este concentrată în principal în direcția radială. În condiții îndelungate, acest lucru va face ca freza să se balanseze; Cu toate acestea, la frezarea pieselor cu pereți subțiri/sensibile la vibrații, forțele axiale scăzute sunt avantajoase
Freza de 45 de grade poate genera forțe axiale și radiale uniform distribuite
Freza cu lamă circulară ghidează cea mai mare parte a forței în sus de-a lungul axului, mai ales când adâncimea de tăiere este mică. În plus, freza de 10 grade transferă forța principală de tăiere către ax, reducând astfel vibrațiile cauzate de proeminențele lungi ale sculei
La frezare, vibrațiile pot apărea din cauza limitărilor sculelor de tăiere, suporturilor de scule, mașinilor-unelte, pieselor de prelucrat sau dispozitivelor de fixare. Pentru a reduce vibrațiile, trebuie luate în considerare unele strategii.
01 Scule de tăiere
1) Pentru frezarea suprafeței, trebuie luată în considerare direcția forței de tăiere:
Când utilizați o freză de 90 de grade, forța de tăiere este concentrată în principal în direcția radială. În condiții îndelungate, acest lucru va face ca freza să se balanseze; Cu toate acestea, la frezarea pieselor cu pereți subțiri/sensibile la vibrații, forțele axiale scăzute sunt avantajoase
Freza de 45 de grade poate genera forțe axiale și radiale uniform distribuite
Freza cu lamă circulară ghidează cea mai mare parte a forței în sus de-a lungul axului, mai ales când adâncimea de tăiere este mică. În plus, freza de 10 grade transferă forța principală de tăiere către ax, reducând astfel vibrațiile cauzate de proeminențele lungi ale sculei
02 Mâner cuțit
Utilizarea Coromant Capto ® Sistemul modular de suport pentru scule poate asambla lungimea necesară a sculelor, menținând în același timp o stabilitate ridicată și sărituri minime.
1) Mențineți cea mai mare rigiditate posibilă și cea mai scurtă lungime posibilă a ansamblului sculei
2) Alegeți cel mai mare diametru/dimensiune posibil al bielei
3) Folosind Coromant Capto potrivite pentru freze supradimensionate ® Biele, evitați utilizarea bielelor cu diametru redus
4) Pentru freze de dimensiuni mici, dacă este posibil, utilizați tije de extensie conice
5) În procesul final în care unealta de tăiere este amplasată adânc în piesă, se folosește o unealtă de tăiere extinsă în poziția predeterminată. Reglați parametrii de tăiere în funcție de lungimea fiecărei scule
6) Dacă turația axului depășește 20000 rpm, utilizați scule de tăiere echilibrate dinamic și suporturi de scule

Freză supradimensionată
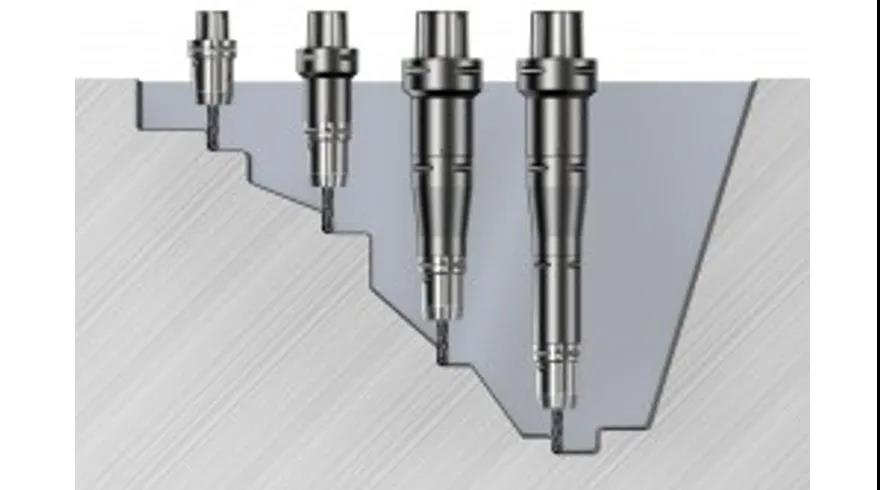
Asigurați-vă că utilizați cea mai scurtă lungime posibilă a sculei și creșteți treptat lungimea
03 Freză reducătoare de vibrații
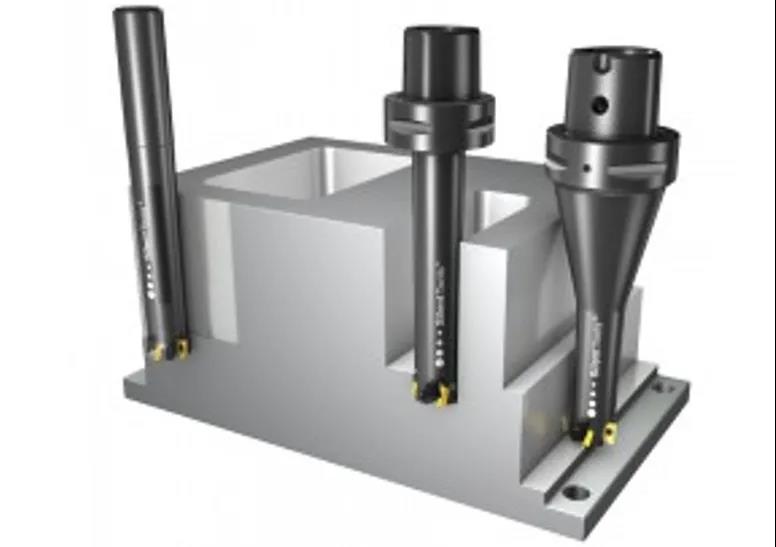
Dacă proeminenta este mai mare de 4 ori diametrul sculei, tendința vibrațiilor de frezare poate deveni mai pronunțată, frezele cu reducere a vibrațiilor Silent Tools ™ pot îmbunătăți semnificativ productivitatea.
04 Muchie de tăiere
Pentru a reduce forța de tăiere:
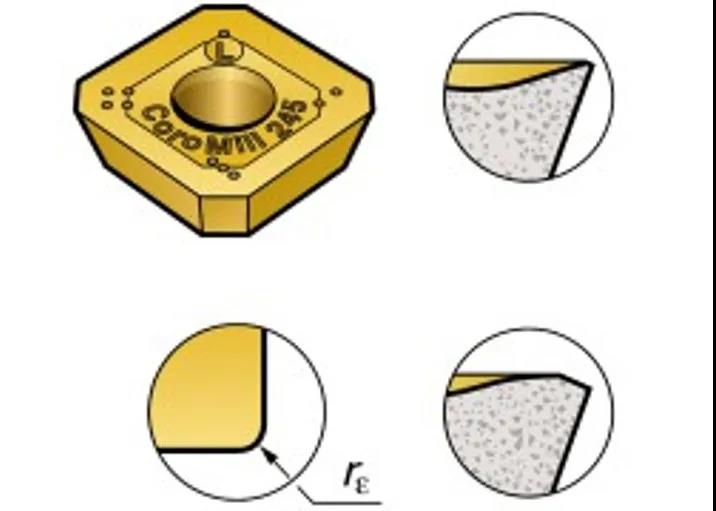
1) Alegeți o canelură de încărcare ușoară de tip L, cu muchii ascuțite și un material de acoperire subțire
2) Folosiți o lamă cu o rază mică a vârfului și o bandă de margine paralelă mică
Uneori, tendința de vibrație poate fi redusă adăugând mai multă amortizare la sistem. Folosiți caneluri de tăiere cu unghiuri negative mai mari și margini de tăiere ușor uzate.
05 Parametrii de așchiere și programarea traseului sculei
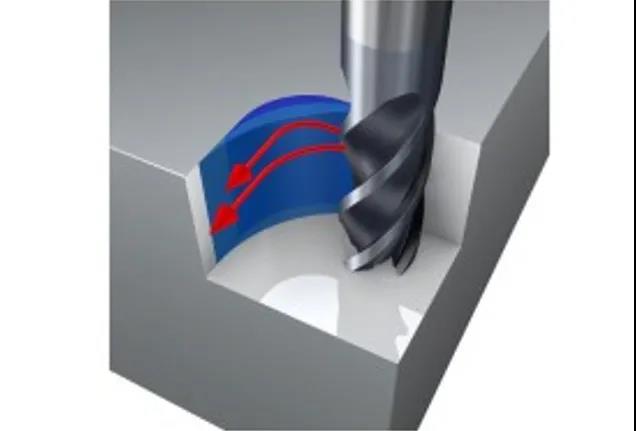
1) Asigurați-vă că poziționați freza față de centrul suprafeței de frezare
2) Pentru freze sau freze cu muchie lungă KAPR de 90 de grade, utilizați o adâncime mică de tăiere radială (maximum ae=25%) × DC) și o adâncime de tăiere axială (maximum ap=100%) × De)
3) Când frezați, utilizați adâncime de tăiere mică ap și avans mare fz, precum și lame circulare sau freze cu avans mare cu unghiuri de abatere principale mici
4) Pentru a evita vibrațiile în colțuri prin programare cu tăiere cu arc mare, consultați frezarea colțurilor interioare
5) Dacă grosimea așchiei devine prea subțire, muchia de tăiere se va zgâria în loc să se taie, rezultând vibrații. În acest caz, viteza de avans pe dinte ar trebui crescută
06 Mașină-uneltă
Starea mașinii-unelte poate avea un impact semnificativ asupra tendinței de vibrație de frezare. Uzura excesivă a rulmenților axului sau a mecanismelor de avans va duce la performanțe slabe de prelucrare. Alegeți cu atenție strategiile de prelucrare și direcțiile forței de tăiere pentru a utiliza pe deplin stabilitatea mașinii-unelte.
Fiecare ax al mașinii-unelte are zone instabile care sunt predispuse la vibrații. Zona de tăiere stabilă este descrisă de diagrama de stabilitate și crește odată cu creșterea vitezei de rotație. Chiar și o creștere a vitezei de până la 50 rpm poate transforma procesul de tăiere dintr-o stare instabilă de vibrație într-o stare stabilă.
07 Piesa de prelucrat și fixarea acesteia
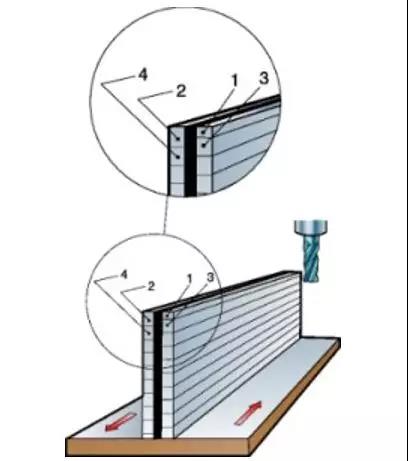
Când frezați pereți subțiri/piese cu baze și/sau când rigiditatea dispozitivului de fixare este slabă, luați în considerare următoarele puncte:
1) Dispozitivul de fixare trebuie să fie aproape de bancul de lucru al mașinii-unelte
2) Optimizați traseul sculei și direcția de avans către poziția cu cea mai mare rezistență a mașinii-unelte/fixare pentru a obține cele mai stabile condiții de tăiere
3) Evitați prelucrarea pe direcția în care piesa de prelucrat nu este susținută adecvat
4) Când rigiditatea dispozitivului de fixare și/sau a piesei de prelucrat este slabă într-o direcție specifică, frezarea inversă poate reduce tendința de vibrație
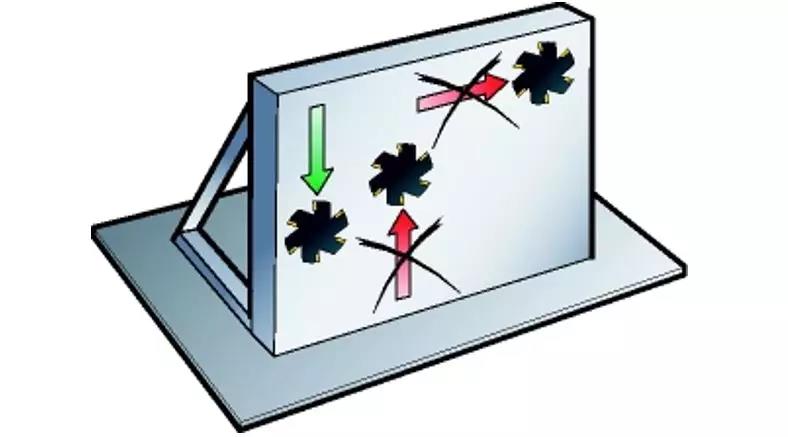
Când rigiditatea dispozitivului de fixare este slabă, utilizați direcția de avans cu fața spre bancul de lucru al mașinii-unelte
Vă rugăm să rețineți că prima tăiere trebuie executată la 1/2 din adâncimea a doua de tăiere, a doua tăiere trebuie executată la 1/2 din adâncimea a treia de tăiere și așa mai departe.