Care sunt cerințele pentru sculele de tăiere și suporturile de scule la frezarea de mare viteză?
Tăierea de mare viteză (HSM) este o tehnologie importantă utilizată pe scară largă în tehnologia modernă de frezare. Prin aplicarea tehnologiei de frezare HSM, nu numai că pot fi frezate diverse materiale moi și dure, dar se poate obține și o precizie excelentă a piesei de prelucrat. Acest articol prezintă cerințele HSM pentru uneltele de tăiere și suporturile de scule.
1, cerințele HSM pentru sculele de tăiere
1. Forma geometrică
Vibrația sculei afectează direct calitatea suprafeței obținute în timpul prelucrării. Prin urmare, este extrem de important să se mențină o forță de tăiere uniformă asupra sculei în timpul prelucrării cu precizie HSM pentru a evita provocarea vibrațiilor sculei.
Influența caracteristicilor geometrice adiacente ale uneltelor de tăiere asupra forței de tăiere:
1) O bună concentricitate favorizează o distribuție uniformă a sarcinii pe muchia de tăiere;
2) O suprapunere mai mare a muchiilor de tăiere este benefică pentru obținerea unor caracteristici uniforme de forță de tăiere (unghi de spirală mai mare și număr de caneluri);
3) Lungimea scurtă de tăiere este benefică pentru obținerea unei rigidități mai bune (față de peretele abrupt al mașinii-unelte, diametrul arborelui este ușor redus);
4) Starea în secțiune transversală a miezului este cea mai bună, iar concentrația de tensiuni la canelura este cea mai mică.
HSM poate fi utilizat pentru prelucrarea materialelor de înaltă rezistență, ceea ce înseamnă că rezistența la deformare crește odată cu creșterea durității materialului de prelucrat. Creșterea sarcinii pe muchia de tăiere necesită o proiectare stabilă a formei geometrice a muchiei de tăiere. Cu toate acestea, în condiții de tăiere de mare viteză, se va genera mai multă căldură de frecare în zona liberă a suprafeței piesei de prelucrat, ceea ce înseamnă că unghiul de degajare al sculei trebuie redus. Prin urmare, creșterea stabilității muchiei de tăiere poate fi obținută doar prin reducerea unghiului de înclinare. În cazurile în care materialul este foarte dur și materialul sculei este casant, poate duce chiar la unghiuri negative.
Raza potrivită cu precizie este șlefuită la vârful muchiei de tăiere pentru a evita atingerea unei stări roșii fierbinți sau a unei fracturi locale a muchiei de tăiere atunci când este încălzită brusc.
Dacă este necesară o precizie ridicată pentru forma piesei de prelucrat, raza sferică a sculei de prelucrare de precizie utilizată are un impact direct asupra preciziei formei piesei de prelucrat. Prin urmare, ca o condiție de bază, este foarte important să se utilizeze scule cu toleranțe de rază foarte stricte (în intervalul micrometrului) în procesul de prelucrare de precizie a pieselor de mare precizie.
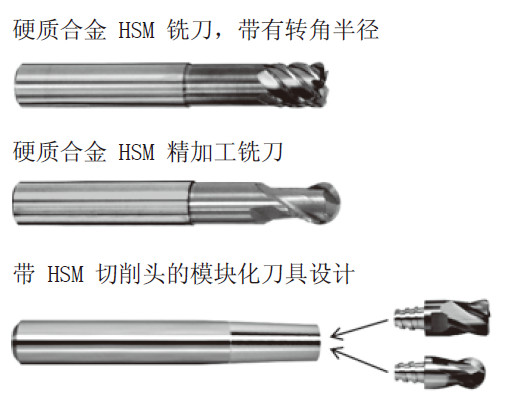
2. Materiale și acoperiri
Materialul sculei trebuie să fie mai dur decât materialul de prelucrat. Cu cât diferența de duritate dintre materialul piesei de prelucrat și materialul sculei este mai mare, cu atât uzura sculei este mai mică și durata de viață a sculei este mai lungă. Deoarece temperatura locală este foarte ridicată, este de asemenea necesar să se asigure că materialul sculei are proprietăți antioxidante.
Fluctuațiile mari ale sarcinii termice și cerințele pentru rezistența la oxidare a materialelor sculelor necesită în cele din urmă acoperirea pe corpurile sculelor din carbură de tungsten cu granulație fină.
Sistemele de acoperire care au fost încercate și testate, cum ar fi TiN, TiCN și TiAlCN, și-au atins rapid limitele în procesarea HSM. Prin urmare, a fost dezvoltat un sistem de acoperire cu mai multe componente, care se bazează pe nitrură de aluminiu bogată și combinat cu alte elemente precum ytriu, vanadiu sau tantal. Prin utilizarea structurilor nano-strat, CBN și PKD, se pot obține și performanțe mai mari.
2, cerințele HSM pentru suporturile de scule
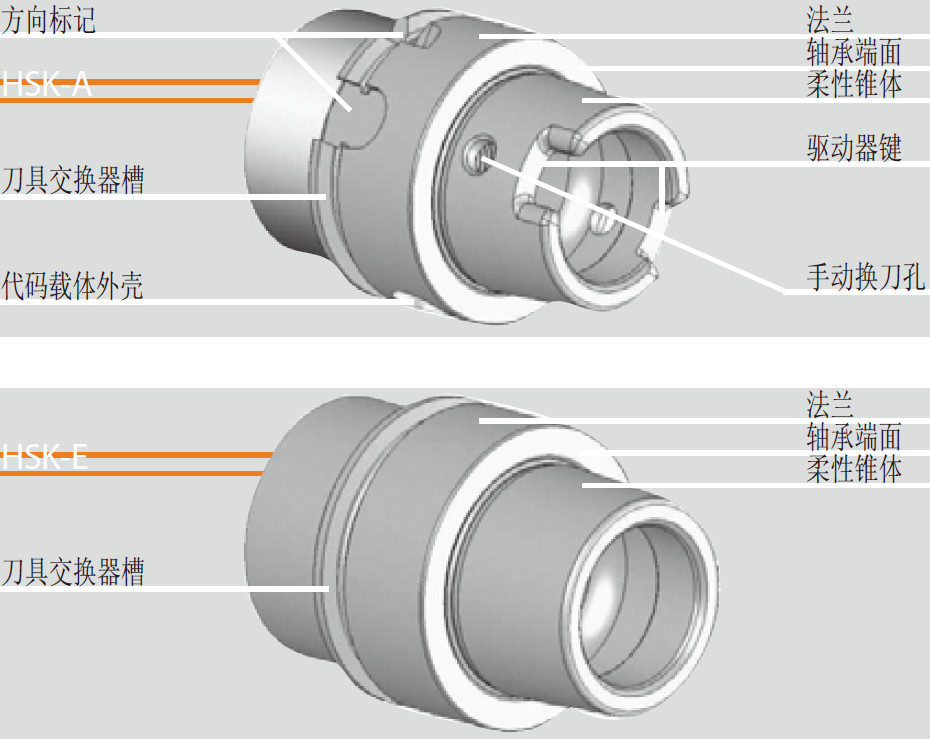
Datorită vitezei mari ale axului cerută în prelucrarea HSM, cel mai bine este să utilizați sistemele de suport de scule HSK-A și HSK-E. Datorită instalării flanșei suportului de cuțit pe capul axului, suportul de cuțit are un suport mecanic clar în direcția Z, astfel încât nu va fi târât în ax datorită forței centrifuge crescute la viteze mai mari.
Este posibil ca eroarea fundamentală să fi apărut în timpul etapei de pregătire a prelucrării, făcând imposibilă realizarea unor vibrații mici și controlul sigur al procesului. Pentru a obține o prelucrare HSM stabilă, este esențial să echilibrați instrumentul și dispozitivul de suport al sculei în funcție de cerințe și să verificați coaxialitatea acestora. De asemenea, este necesar să se ia în considerare limita de viteză de rotație legată de masa dezechilibrată.
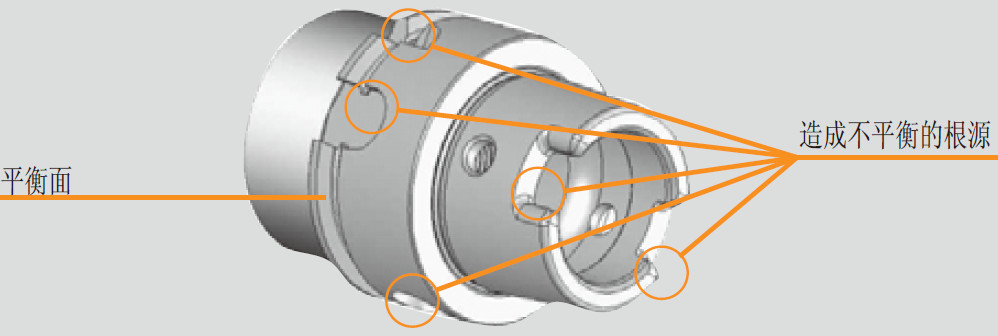
Sistemele de scule rotative dezechilibrate sau neconcentrice vor avea ca rezultat:
1) Calitate foarte slabă a suprafeței
2) Durată de viață foarte mică a sculei
3) Stabilitate și siguranță slabă a procesării
4) Posibilă deteriorare a arborelui de frezare
Dezechilibrul și abaterea de la concentricitatea ideală cauzate de schimbările bruște în timpul procesării sunt prezentate clar în diagrama schematică de mai jos:
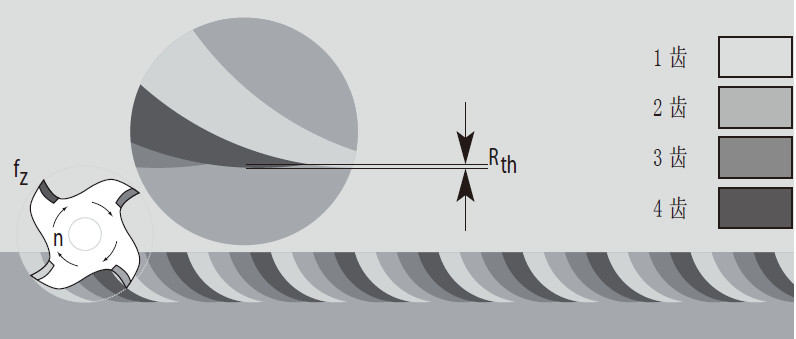
Nicio abatere în comparație cu concentricitatea perfectă: rugozitate teoretică mai mică
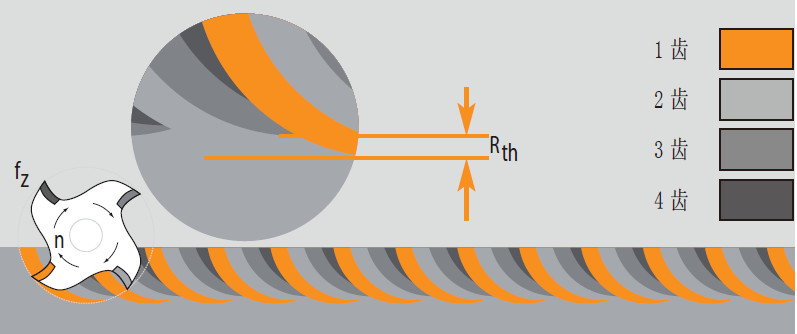
Abatere de la concentricitatea perfectă: rugozitate teoretică mai mare
Masa echilibrată are un impact semnificativ asupra performanței dinamice a întregului sistem rotativ.
Dezechilibrul este echivalent cu a avea un obiect excentric care se rotește. Acest obiect excentric poate provoca forță centrifugă, care crește cu valoarea pătrată a vitezei de rotație. Aceasta înseamnă că forța centrifugă cauzată de același dezechilibru pe un ax cu turația de 42000 rpm este de 441 de ori mai mare decât a unui ax cu turația de 2000 rpm (212=441). Prin urmare, dezechilibrul dispozitivului de susţinere a sculei în prelucrarea de mare viteză are consecinţe adverse deosebit de evidente.
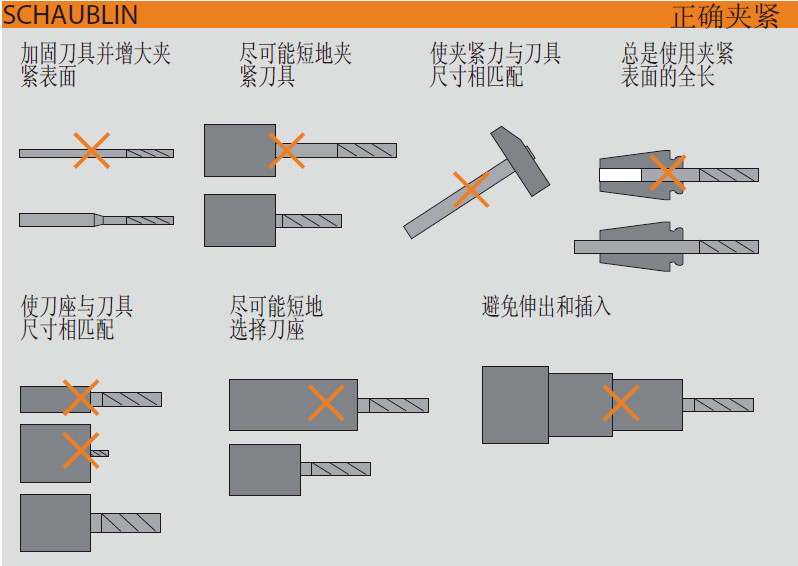
Prin aplicarea tehnologiei de prindere a sculei în HSM, puteți utiliza suportul pentru scule cu următoarele articole:
Chuck
Articulație reducătoare
Nu se recomandă utilizarea sistemelor alternative, cum ar fi conectorii Weldon, deoarece au defecte evidente în procesarea HSM.
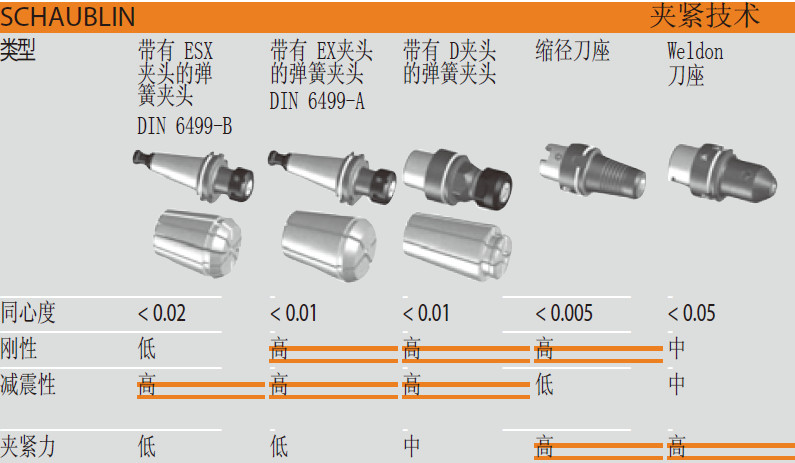
Datorită caracteristicilor excelente de amortizare ale suportului de scule cu mandrina, acesta poate aduce rezultate bune procesului de prelucrare brută. Prin urmare, împreună cu îmbinarea cu diametru redus, poate obține o rigiditate și o precizie de repetabilitate extrem de ridicate. Acest lucru este crucial pentru obținerea unei suprafețe perfecte a piesei de prelucrat. Utilizarea îmbinărilor cu diametru redus vă permite să obțineți o concentricitate foarte precisă (abatere mai mică de 0,003 mm) și o transmisie semnificativă a cuplului.
Structura de proiectare a diferitelor suporturi de scule cu diametru redus: transmiterea cuplului depinde de structura de proiectare a echipamentului de prindere; Structurile de proiectare pot varia foarte mult.