


Douăsprezece Rezumat al experienței în prelucrarea CNC!
Datorită complexității prelucrării CNC (cum ar fi diferite mașini-unelte, materiale, unelte, metode de tăiere, setări de parametri etc.), este necesar să treacă printr-o perioadă de timp relativ lungă de la angajarea în prelucrarea CNC (fie că este prelucrare sau programare). ) până la atingerea unui anumit nivel. Următorul este un rezumat al proceselor și procedurilor de prelucrare CNC rezumate de ingineri în procesele de producție efective pe termen lung. Un rezumat al experienței în selectarea parametrilor sculelor utilizate în mod obișnuit și monitorizarea în timpul procesului de prelucrare este disponibil pentru referință.
1, Cum să împărțiți procedurile de procesare?
Divizarea proceselor de prelucrare CNC poate fi efectuată în general conform următoarelor metode:
1. Metoda de sortare centralizată a sculelor de tăiere este de a împărți procesele în funcție de uneltele utilizate și de a folosi aceeași unealtă pentru a prelucra toate piesele care pot fi finalizate pe piesă. Utilizați al doilea și al treilea cuțit pentru a completa alte părți pe care le pot completa. Acest lucru poate reduce numărul de schimbări de scule, poate comprima timpul de călătorie și poate reduce erorile de poziționare inutile.
2. Pentru piesele cu mult conținut de prelucrare, piesa de prelucrare poate fi împărțită în mai multe părți în funcție de caracteristicile lor structurale, cum ar fi forma interioară, forma exterioară, suprafața curbată sau planul, folosind metoda de sortare a pieselor de prelucrare. În general, planul și suprafața de poziționare sunt prelucrate mai întâi, iar apoi gaura este prelucrată; Procesați mai întâi forme geometrice simple, apoi procesați forme geometrice complexe; Mai întâi procesați piesele cu o precizie mai mică, apoi procesați piesele cu cerințe mai mari de precizie.
3. Pentru piesele care sunt predispuse la deformare prin prelucrare, se utilizează metoda de secvențiere a prelucrarii brute și fine. Datorită posibilei deformări care poate apărea după prelucrarea brută, este necesară calibrarea formei. Prin urmare, în general, toate procesele care necesită prelucrare brută și fină trebuie separate. Pe scurt, la împărțirea proceselor, este necesar să se înțeleagă în mod flexibil structura și procesabilitatea pieselor, funcția mașinii-unelte, cantitatea de conținut de prelucrare CNC al pieselor, numărul de instalații și starea organizației de producție a unitate. De asemenea, se recomandă adoptarea principiului concentrării procesului sau al dispersării procesului, care ar trebui determinat pe baza situației reale, dar trebuie să se străduiască să fie rezonabil.
2, Ce principii ar trebui urmate în aranjarea secvenței de procesare?
Dispunerea secvenței de prelucrare ar trebui luată în considerare pe baza structurii și stării pieselor, precum și a necesității de poziționare și prindere, cu accent pe asigurarea faptului că rigiditatea piesei de prelucrat nu este compromisă. În general, comanda ar trebui să urmeze următoarele principii:
1. Prelucrarea procesului anterior nu ar trebui să afecteze poziționarea și strângerea următorului proces și, dacă există proceduri universale de prelucrare a mașinilor-unelte intercalate la mijloc, ar trebui să se acorde și o atenție cuprinzătoare.
2. Mai întâi, continuați cu procesul de prelucrare a cavității interne și apoi continuați cu procesul de prelucrare externă.
3. Cel mai bine este să conectați procesele procesate cu aceeași poziție, metodă de prindere sau aceeași unealtă pentru a reduce numărul de poziționări repetate, înlocuire a sculei și deplasare a plăcii de presiune.
4. Pentru mai multe procese efectuate în aceeași instalație, procesul cu deteriorare minimă a rigidității piesei de prelucrat trebuie aranjat mai întâi.
3, La ce aspecte ar trebui să se acorde atenție atunci când se determină metoda de strângere a pieselor de prelucrat?
La determinarea referinței de poziționare și a schemei de prindere, trebuie remarcate următoarele trei puncte:
1. Străduiți-vă pentru consecvență în calculele de proiectare, proces și programare.
2. Încercați să reduceți cât mai mult posibil numărul de timpi de prindere și încercați să procesați toate suprafețele de prelucrat după o singură poziționare.
3. Evitați utilizarea planurilor de reglare manuală care ocupă mașina.
4. Dispozitivul de fixare trebuie să fie neobstrucționat, iar mecanismul de poziționare și strângere nu ar trebui să afecteze traseul de tăiere în timpul procesării (cum ar fi coliziunea). Când întâmpinați astfel de situații, acesta poate fi prins cu ajutorul unui clește sau adăugând șuruburi pentru placa de jos.
4, Cum se determină punctul de tăiere adecvat? Care este relația dintre sistemul de coordonate al piesei de prelucrat și sistemul de coordonate de programare?
1. Punctul de aliniere a sculei poate fi setat pe piesa care este prelucrată, dar trebuie remarcat că punctul de aliniere a sculei trebuie să fie o poziție de referință sau o piesă prelucrată cu precizie. Uneori, punctul de aliniere a sculei este deteriorat după primul proces, ceea ce poate face dificilă găsirea punctului de aliniere a sculei pentru al doilea și procesele ulterioare. Prin urmare, la alinierea sculei în primul proces, este important să setați o poziție relativă de aliniere a sculei într-o locație care are o relație dimensională relativ fixă cu referința de poziționare. Acest lucru poate prelua punctul de tăiere original pe baza relației lor de poziție relativă. Această poziție relativă de aliniere a sculei este de obicei situată pe bancul de lucru sau dispozitivul de fixare al mașinii-unelte. Principiile de selecție sunt următoarele:
1) Găsirea ei este ușor.
2) Programarea este convenabilă.
3) Mică eroare de aliniere a sculei.
4) Convenabil și urmăribil pentru inspecție în timpul procesării.
2. Poziția de origine a sistemului de coordonate a piesei de prelucrat este stabilită chiar de operator. După ce piesa de prelucrat este strânsă, aceasta este determinată de alinierea sculei, care reflectă distanța și relația de poziție dintre piesa de prelucrat și punctul zero al mașinii-unelte. Odată ce sistemul de coordonate al piesei de prelucrat este fixat, acesta rămâne în general neschimbat. Sistemul de coordonate al piesei de prelucrat și sistemul de coordonate de programare trebuie să fie unificate, adică în timpul prelucrării, sistemul de coordonate al piesei de prelucrat și sistemul de coordonate de programare sunt consecvente.
5, Cum să alegi o rută de tăiere?
Calea sculei se referă la traiectoria de mișcare și direcția sculei în raport cu piesa de prelucrat în timpul prelucrării CNC. Selecția rezonabilă a rutelor de prelucrare este foarte importantă, deoarece este strâns legată de precizia de prelucrare și de calitatea suprafeței pieselor. La determinarea rutei de tăiere, se iau în considerare în principal următoarele puncte:
1. Asigurați-vă cerințele de precizie de prelucrare ale pieselor.
2. Facilitați calculele numerice și reduceți volumul de muncă de programare.
3. Căutarea celei mai scurte rute de procesare pentru a reduce timpul de utilizare a sculei goale și pentru a îmbunătăți eficiența procesării.
4. Încercați să reduceți cât mai mult posibil numărul de segmente de program.
5. Asigurați-vă cerințele de rugozitate ale suprafeței conturului piesei de prelucrat după prelucrare, iar conturul final trebuie aranjat pentru prelucrare continuă cu ultima unealtă de tăiere.
6. Calea înainte și înapoi a sculei (tăiere înăuntru și în afara) trebuie, de asemenea, luată în considerare cu atenție pentru a minimiza apariția semnelor sculei la contur din cauza modificărilor bruște ale forței de tăiere care provoacă deformare elastică și pentru a evita zgârierea piesei de prelucrat pe verticală. coborând unealta pe suprafața conturului.
6, Cum să monitorizezi și să reglezi în timpul procesării?
După ce piesa de prelucrat este aliniată și depanarea programului este finalizată, aceasta poate intra în etapa de prelucrare automată. În procesul de prelucrare automată, operatorul trebuie să monitorizeze procesul de tăiere pentru a preveni ca tăierea anormală să cauzeze probleme de calitate și alte accidente ale piesei de prelucrat.
Monitorizarea procesului de tăiere are în vedere în principal următoarele aspecte:
1. Monitorizarea procesului de prelucrare are în vedere în principal îndepărtarea rapidă a suprafeței în exces de pe suprafața piesei de prelucrat în timpul prelucrării brute. În procesul de prelucrare automată a mașinilor-unelte, unealta taie automat în funcție de traiectoria de tăiere predeterminată pe baza cantității de tăiere stabilite. În acest moment, operatorul trebuie să acorde atenție observării modificărilor sarcinii de tăiere în timpul procesului de prelucrare automată prin intermediul tabelului de sarcină de tăiere, să ajusteze cantitatea de tăiere în funcție de starea de încărcare a sculei și să maximizeze eficiența mașinii-unelte.
2. Monitorizarea sunetului de tăiere în timpul procesului de tăiere. La tăierea automată, sunetul sculei care taie piesa de prelucrat este în general stabil, continuu și ușor la începutul tăierii, iar mișcarea mașinii-unelte este stabilă. Pe măsură ce procesul de tăiere progresează, atunci când există puncte dure pe piesa de prelucrat, uzura sculei sau fixarea sculei, procesul de tăiere devine instabil. Manifestarea instabilității este o modificare a sunetului de tăiere și vor exista sunete de coliziune între unealtă și piesa de prelucrat, provocând vibrații în mașina unealtă. În acest moment, cantitatea de tăiere și condițiile de tăiere trebuie ajustate în timp util. Când efectul de reglare nu este evident, mașina-uneltă trebuie întreruptă și starea sculelor de tăiere și a piesei de prelucrat trebuie verificată.
3. Monitorizarea procesului de prelucrare de precizie este în principal pentru a asigura dimensiunea prelucrarii și calitatea suprafeței piesei de prelucrat, cu viteză mare de tăiere și viteză mare de avans. În acest moment, trebuie acordată o atenție deosebită impactului acumulării de așchii pe suprafața de prelucrare. Pentru prelucrarea cu cavități, trebuie acordată atenție și tăierii excesive și tăierii la colțuri. Pentru a rezolva problemele de mai sus, în primul rând, trebuie acordată atenție ajustării poziției de pulverizare a fluidului de tăiere pentru a menține suprafața de prelucrare în condiții de răcire în orice moment; Al doilea este să acordați atenție calității suprafeței prelucrate a piesei de prelucrat și să ajustați cantitatea de tăiere pentru a evita modificările calității cât mai mult posibil. Dacă reglarea încă nu are un efect semnificativ, aparatul trebuie oprit pentru a verifica dacă programul original este rezonabil.
O atenție deosebită trebuie acordată poziției sculei atunci când întrerupeți sau opriți inspecția. Dacă unealta de tăiere se oprește în timpul procesului de tăiere și axul se oprește brusc să se rotească, vor cauza urme de sculă pe suprafața piesei de prelucrat. În general, mașina trebuie luată în considerare pentru oprire atunci când unealta părăsește starea de tăiere.
4. Calitatea monitorizării sculelor determină în mare măsură calitatea de prelucrare a piesei de prelucrat. În procesul de tăiere prin prelucrare automată, este necesar să se determine uzura normală și deteriorarea anormală a sculei prin metode precum monitorizarea sunetului, controlul timpului de tăiere, inspecția pauzei în timpul procesului de tăiere și analiza suprafeței piesei de prelucrat. În conformitate cu cerințele de prelucrare, manipularea în timp util a sculelor de tăiere este necesară pentru a preveni problemele de calitate a prelucrării cauzate de manipularea prematură a sculelor de tăiere.
7, Cum să alegi instrumentele de prelucrare în mod rezonabil? Câți factori sunt în reducerea cantității? Câte materiale există pentru sculele de tăiere? Cum se determină viteza de rotație, viteza de tăiere și lățimea de tăiere a sculei de tăiere?
1. Atunci când frezați suprafețe plane, trebuie selectate freze sau freze din aliaj dur care nu se reașează. În frezarea generală, este recomandabil să folosiți tăierea secundară, iar prima tăiere este cel mai bine să folosiți o freză de capăt pentru frezarea brută, cu tăiere continuă de-a lungul suprafeței piesei de prelucrat. Lățimea de tăiere recomandată pentru fiecare trecere este de 60% -75% din diametrul sculei.
2. Frezele și frezele cu inserții din carbură sunt utilizate în principal pentru prelucrarea proeminențelor, canelurilor și suprafețelor cutiei.
3. Frezele cu bile și frezele rotunde (cunoscute și sub denumirea de freze cu nas rotund) sunt utilizate în mod obișnuit pentru prelucrarea suprafețelor curbate și a formelor de contur cu unghi variabil. Și frezele cu bile sunt utilizate în cea mai mare parte pentru prelucrarea semi-precizie și prelucrarea de precizie. Frezele rotunde cu inserții din aliaj dur sunt adesea folosite pentru tăierea brută.
8, Care este scopul foii programului de prelucrare? Ce ar trebui inclus în fișa programului de prelucrare?
1. Fișa programului de prelucrare este unul dintre conținutul proiectării procesului de prelucrare CNC și este, de asemenea, o reglementare pe care operatorii trebuie să o respecte și să o execute. Este o descriere specifică a programului de prelucrare, având ca scop clarificarea operatorilor cu privire la conținutul programului, metodele de prindere și poziționare și aspectele cărora ar trebui să se acorde atenție la selectarea sculelor de tăiere pentru fiecare program de prelucrare.
2. În fișa programului de prelucrare, ar trebui să includă: nume de fișiere de desen și programare, numele pieselor de prelucrat, schițele de prindere, numele programelor, uneltele utilizate în fiecare program, adâncimea maximă de tăiere, proprietățile de prelucrare (cum ar fi prelucrarea brută sau prelucrarea de precizie), teoretice timpul de prelucrare etc.
9, Ce pregătiri trebuie făcute înainte de programarea CNC?
După determinarea tehnologiei de procesare, este necesar să înțelegeți înainte de programare:
1. Metoda de prindere a piesei de prelucrat;
2. Mărimea semifabricatului piesei de prelucrat - pentru a determina domeniul de prelucrare sau dacă este necesară prindere multiplă;
3. Materialul piesei de prelucrat - pentru a selecta tipul de unealtă folosită pentru prelucrare;
4. Care sunt instrumentele pe stoc? Evitați modificarea programului din cauza lipsei acestui instrument în timpul procesării. Dacă este necesar să utilizați acest instrument, acesta poate fi pregătit în avans.
10, Care sunt principiile pentru setarea înălțimii de siguranță în programare?
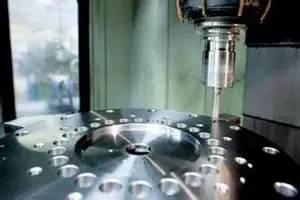
Principiul stabilirii unei înălțimi sigure: în general mai mare decât cea mai înaltă suprafață a insulei. Alternativ, setarea punctului zero de programare pe cea mai înaltă suprafață poate minimiza și riscul de coliziune a cuțitului.
11, De ce mai trebuie efectuată post-procesarea după programarea traseului sculei?
Datorită diferitelor coduri de adresă și formatelor de program NC recunoscute de diferite mașini-unelte, este necesar să alegeți formatul corect de post-procesare pentru mașina-uneltă utilizată pentru a vă asigura că programul compilat poate rula.
12, Ce este comunicarea DNC?
Metodele de livrare a programului pot fi împărțite în CNC și DNC. CNC se referă la programul care este transportat în memoria mașinii-unelte prin medii media (cum ar fi dischete, cititoare de bandă, linii de comunicație etc.) pentru stocare. În timpul procesării, programul este preluat din memorie pentru procesare. Datorită limitării de dimensiune a capacității de memorie, DNC poate fi utilizat pentru procesare atunci când programul este mare. În timpul procesării DNC, mașina unealtă citește direct programul de pe computerul de control (adică efectuează în timp ce alimentează), deci nu este limitată de dimensiunea capacității de memorie.
1. Există trei factori principali pentru parametrii de tăiere: adâncimea de tăiere, viteza axului și viteza de avans. Principiul general pentru selectarea parametrilor de tăiere este: tăiere mai mică, avans rapid (adâncime de tăiere mai mică, viteză de avans rapidă)
2. Conform clasificării materialelor, uneltele de tăiere sunt, în general, împărțite în unelte de tăiere obișnuite din oțel alb dur (fabricate din oțel de mare viteză), scule de tăiere acoperite (cum ar fi placarea cu titan) și scule de tăiere din aliaj (cum ar fi oțel tungsten, nitrură de bor). scule de tăiere etc.).


