


【 Tehnologie de fabricație 】 Selecția de freze în condiții complexe de prelucrare
În prelucrarea prin tăiere, pentru a maximiza calitatea prelucrării și precizia repetitivă, este necesară selectarea și determinarea corectă a sculelor de tăiere adecvate. Pentru unele prelucrări dificile și dificile, selectarea sculelor de tăiere este deosebit de importantă.
Traseul sculei de mare viteză
Sistemul CAD/CAM realizează o precizie de tăiere extrem de ridicată prin controlul precis a lungimii arcului de tăiere pe traseul sculei cicloidale de mare viteză. Când freza taie colțul sau alte forme geometrice complexe, cantitatea de tăiere nu va crește. Pentru a utiliza pe deplin acest progres tehnologic, producătorii de scule au proiectat și dezvoltat freze avansate cu diametru mic. Frezele cu diametru mic pot tăia mai multe materiale ale piesei de prelucrat pe unitatea de timp și pot obține rate mai mari de îndepărtare a metalului folosind trasee de scule de mare viteză.
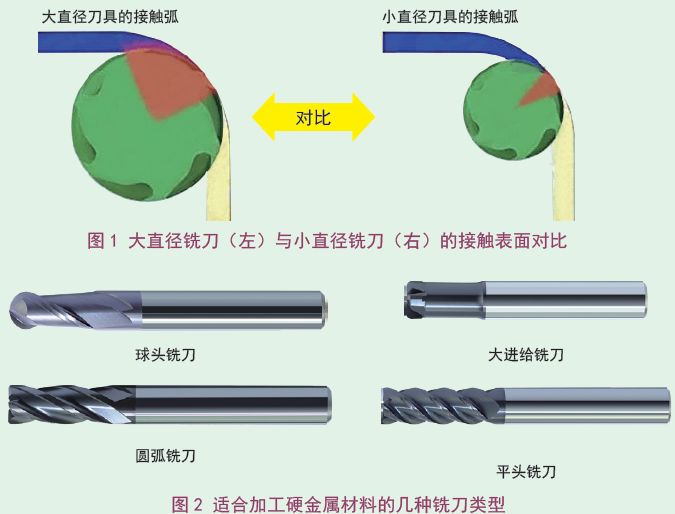
În timpul prelucrării, contactul excesiv între unealtă și suprafața piesei de prelucrat poate duce cu ușurință la defectarea sculei. O regulă generală eficientă este utilizarea unei freze cu un diametru de aproximativ 1/2 din partea cea mai îngustă a piesei de prelucrat. Când raza frezei este mai mică decât cea mai îngustă parte a piesei de prelucrat, există loc pentru ca unealta să se miște la stânga și la dreapta și se poate obține unghiul minim de tăiere. Frezele pot folosi mai multe muchii de tăiere și viteze de avans mai mari. În plus, atunci când utilizați o freză cu un diametru de 1/2 din partea cea mai îngustă a piesei de prelucrat, se poate menține un unghi de tăiere mai mic și nu va crește atunci când unealta este rotită.
Rigiditatea mașinii-unelte ajută, de asemenea, la determinarea dimensiunii sculei care poate fi utilizată. De exemplu, atunci când tăiați cu o mașină unealtă de 40 de grade, diametrul frezei ar trebui să fie de obicei mai mic de 12,7 mm. Utilizarea frezelor cu diametru mai mare poate genera forțe de tăiere semnificative care pot depăși capacitatea portantă a mașinii, ducând la vibrații, deformare, scăderea netezimii suprafeței și reducerea duratei de viață a sculei.
Când utilizați o cale de sculă de mare viteză mai nouă, sunetul emis de freza la colț nu este diferit de cel al tăierii drepte. Sunetul emis de freza în timpul procesului de tăiere este același, ceea ce indică faptul că nu a fost supus unor impacturi termice și mecanice semnificative. Freza emite un suierat ascuțit de fiecare dată când se întoarce sau se taie într-un colț, indicând faptul că poate fi necesar să se reducă dimensiunea diametrului frezei pentru a reduce unghiul de tăiere. Sunetul produs de tăiere rămâne neschimbat, indicând faptul că presiunea de tăiere suportată de freza este uniformă și consistentă și nu fluctuează în sus și în jos cu modificările formei geometrice a piesei de prelucrat, deoarece unghiul său de tăiere rămâne constant.
Frezarea pieselor înguste
Frezele cu avans mare sunt potrivite pentru frezarea pieselor înguste și pot genera efecte de subțiere a așchiilor, permițându-le să efectueze frezare la viteze de avans mai mari.
La prelucrarea găurilor de frezare în spirală și a plăcilor nervurate de frezare, unealta intră inevitabil în contact cu suprafața de prelucrare. Cu toate acestea, utilizarea unei freze cu avans mare poate minimiza contactul suprafeței cu piesa de prelucrat, reducând astfel căldura de tăiere și deformarea sculei.
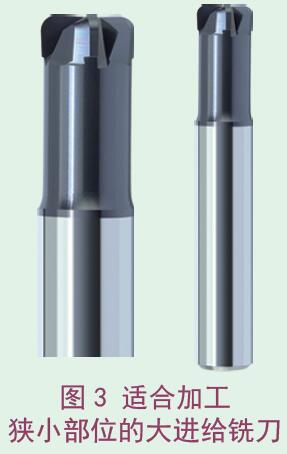
În aceste două tipuri de prelucrare, freza cu avans mare este de obicei într-o stare semiînchisă în timpul tăierii. Prin urmare, pasul maxim de tăiere radială ar trebui să fie de 25% din diametrul frezei, iar adâncimea maximă de tăiere în Z pentru fiecare tăiere ar trebui să fie de 2% din diametrul frezei. În găurile de frezare în spirală, când freza taie piesa de prelucrat cu o cale de tăiere în spirală, unghiul de tăiere în spirală este de 2 grade ~ 3 grade până când atinge o adâncime de tăiere în Z de 2% din diametrul frezei.
Dacă freza cu avans mare se află într-o stare deschisă în timpul tăierii, etapa sa de tăiere radială depinde de duritatea materialului piesei de prelucrat. La frezarea materialelor piesei de prelucrat cu o duritate HRC30-50, pasul maxim de tăiere radială trebuie să fie de 5% din diametrul frezei; Când duritatea materialului este mai mare decât HRC50, pasul maxim de tăiere radială și adâncimea maximă de tăiere în direcția Z a fiecărei etape de tăiere sunt ambele de 2% din diametrul frezei.
Frezarea pereților drepti
Când frezați plăci cu nervuri plate sau pereți drepti, folosirea unei freze cu arc circular dă cele mai bune rezultate. O freză cu arc circular cu lamă 4-6 este potrivită în special pentru frezarea profilului pe zone cu pereți drepti sau zone foarte deschise. Cu cât o freză are mai multe muchii de tăiere, cu atât este mai mare viteza de avans care poate fi utilizată. Cu toate acestea, programatorii de prelucrare trebuie să reducă cât mai mult posibil contactul suprafeței dintre unealtă și piesa de prelucrat și să utilizeze lățimi radiale de tăiere mai mici. La prelucrarea pe mașini cu rigiditate slabă, este avantajos să se folosească o freză cu diametru mai mic, care poate reduce contactul suprafeței cu piesa de prelucrat.
Distanța de parcurs și adâncimea de tăiere a frezei cu arc circular cu mai multe muchii sunt aceleași cu cele ale frezei cu avans mare. Traseele de scule cicloidale pot fi utilizate pentru tăierea cu caneluri a materialelor întărite. Asigurați-vă că diametrul frezei este de aproximativ 50% din lățimea fantei, oferind suficient spațiu de mișcare pentru freza și asigurându-vă că unghiul de tăiere nu crește și nu generează căldură excesivă de tăiere.
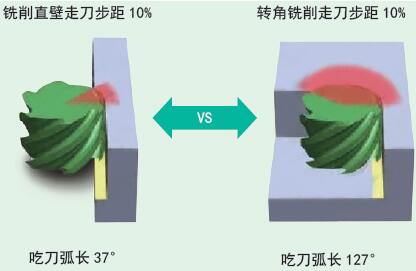
Unealta optimă pentru un anumit proces de prelucrare depinde nu numai de materialul tăiat, ci și de tipul de tăiere și metoda de frezare utilizată. Prin optimizarea sculelor de tăiere, a vitezei de tăiere, a vitezei de avans și a abilităților de programare a prelucrării, componentele pot fi produse mai rapid și mai bine la costuri de procesare mai mici.


