


Ați învățat poziționarea și prinderea, precum și prelucrarea?
În procesul de întâlnire a diverselor soluții, am constatat că există întotdeauna unele probleme de poziționare și prindere care nu sunt bine rezolvate în proiectul preliminar. În acest fel, chiar și cele mai inovatoare soluții își vor pierde semnificația practică. Înțelegerea cunoștințelor de bază despre poziționare și prindere poate asigura în mod fundamental integritatea designului dispozitivului de fixare și a planurilor de procesare.
Cunoștințe de localizare
1, Principiul de bază al poziționării din partea laterală a piesei de prelucrat
Când poziționați din partea laterală a piesei de prelucrat, cum ar fi suportul, principiul 3-punctului este cel mai de bază. Acesta este același principiu ca și elementul de sprijin, cunoscut sub numele de 3-principiul punctului, derivat din principiul determinării unui plan din trei puncte care nu sunt pe aceeași dreaptă. Dintre cele patru puncte, trei pot determina o față, deci pot fi determinate un total de patru fețe. Oricum, indiferent de modul în care se află, este destul de dificil să faci al patrulea punct în același plan.
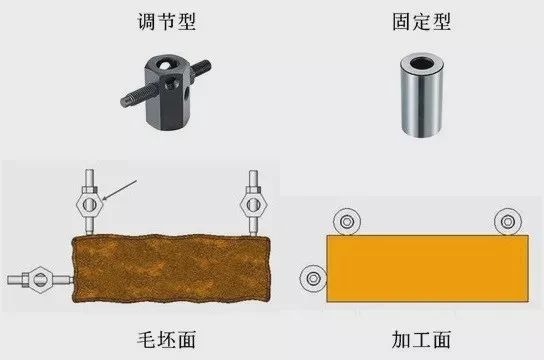
▲ Principiul în trei puncte
De exemplu, atunci când utilizați patru locatoare fixe de înălțime, doar trei puncte dintr-un anumit punct pot intra în contact cu piesa de prelucrat, iar posibilitatea ca al patrulea punct rămas să nu atingă piesa de prelucrat este încă mare.
Deci, atunci când configurați un localizator, acesta se bazează în general pe trei puncte, iar distanța dintre aceste trei puncte ar trebui mărită cât mai mult posibil.
În plus, la configurarea locatorului, este necesar să se confirme în prealabil direcția sarcinii de procesare aplicate. Direcția sarcinii de prelucrare, cunoscută și sub denumirea de direcția de deplasare a suportului/unelei, poate afecta direct precizia generală a piesei de prelucrat prin configurarea unui localizator la sfârșitul direcției de avans.
În general, locatoarele reglabile de tip șurub sunt utilizate pentru poziționarea pe suprafața goală a piesei de prelucrat, iar locatoarele de tip fix (solul suprafeței de contact cu piesa de prelucrat) sunt utilizate pentru poziționarea pe suprafața de prelucrare a piesei de prelucrat.
2, Principii de bază pentru localizarea găurilor piesei de prelucrat
Atunci când se utilizează găurile prelucrate în procesul anterior al piesei de prelucrat pentru poziționare, este necesar să se utilizeze știfturi cu toleranțe pentru poziționare. Combinând precizia orificiului piesei de prelucrat cu precizia formei știftului și pe baza toleranței de potrivire, precizia de poziționare poate îndeplini cerințele reale.
În plus, atunci când utilizați un știft pentru poziționare, unul folosește de obicei un știft drept, iar celălalt folosește un știft diamant. Acest lucru face mai convenabilă asamblarea și dezasamblarea piesei de prelucrat și este rar ca piesa de prelucrat să se blocheze cu știftul.
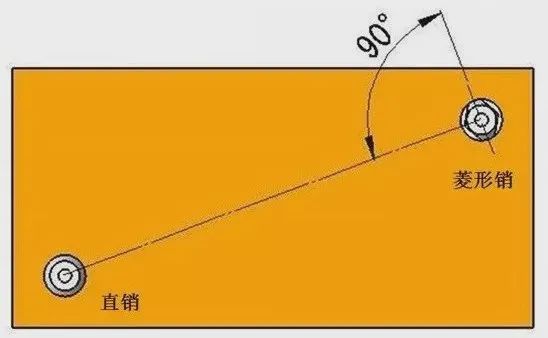
▲ Utilizați poziționarea știfturilor
Desigur, este posibil să folosiți știfturi drepte pentru ambii știfturi prin ajustarea toleranței de potrivire. Pentru o poziționare mai precisă, un știft drept și un știft cu diamant sunt de obicei cele mai eficiente.
Când utilizați un știft drept și un știft de diamant, direcția de configurare a știftului de diamant (în punctul de contact cu piesa de prelucrat) este de obicei perpendiculară pe linia care leagă știftul drept și știftul de diamant la un unghi de 90 de grade. Această metodă de configurare este pentru poziționarea unghiulară (în direcția de rotație a piesei de prelucrat).
Cunoștințe legate de cleme
1, Clasificarea dispozitivelor de prindere
În funcție de direcția de prindere, acesta este în general împărțit în următoarele categorii:
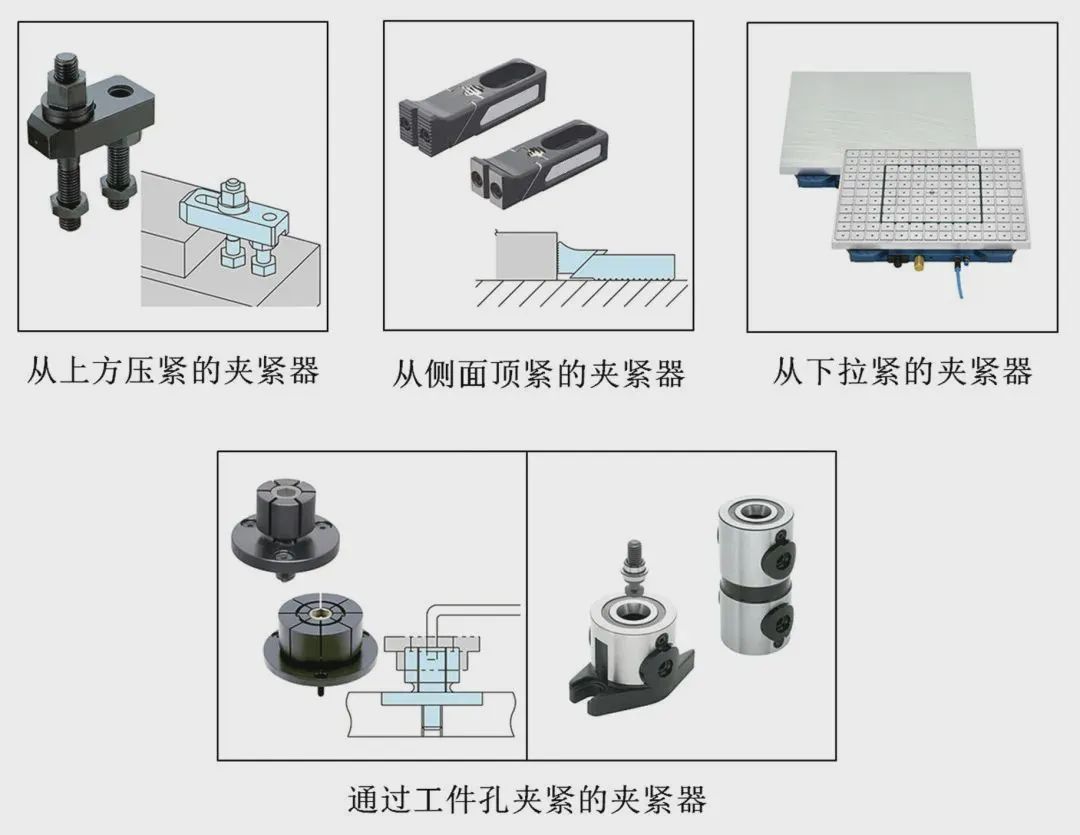
În continuare, să aruncăm o privire asupra caracteristicilor diferitelor cleme.
1. Dispozitiv de prindere presat de sus
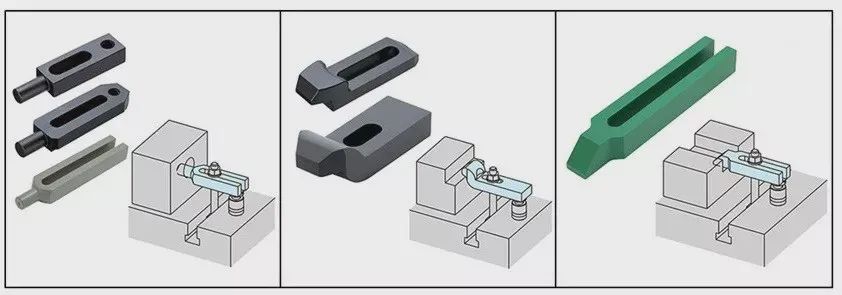
Dispozitivul de prindere care presează de deasupra piesei de prelucrat are cea mai mică deformare în timpul strângerii și este cel mai stabil în timpul prelucrării piesei de prelucrat. Prin urmare, în general, primul considerent este de a fixa de deasupra piesei de prelucrat. Cel mai obișnuit dispozitiv de presare de deasupra piesei de prelucrat este un dispozitiv mecanic manual. De exemplu, următoarea diagramă se numește clemă „tip frunze de pin”. Dispozitivul de strângere compus dintr-o placă de presiune, șuruburi cu două capete, cric și piuliță se numește dispozitiv de strângere „de tip cu frunze libere”.
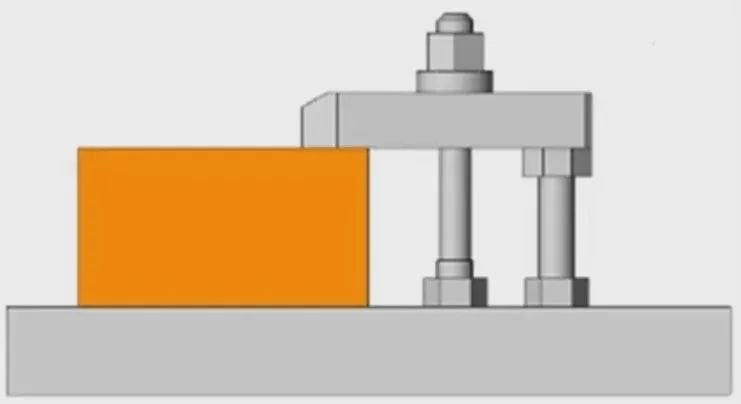
În plus, pot fi selectate diferite forme de plăci de presiune în funcție de forma piesei de prelucrat, corespunzătoare diferitelor forme ale piesei de prelucrat.
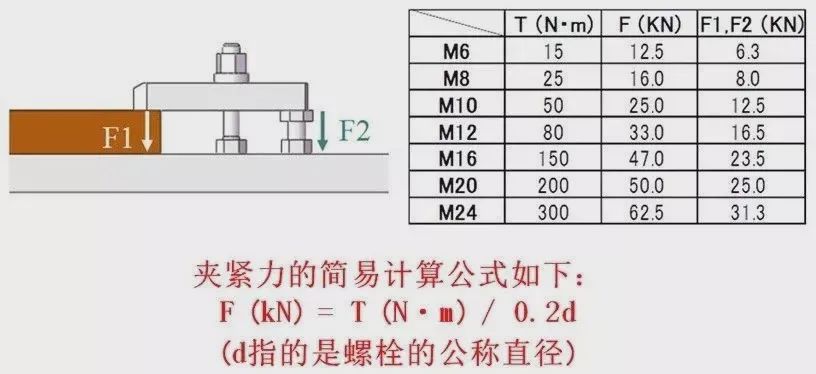
Relația dintre cuplul și forța de strângere a clemei cu frunze de pin în timpul strângerii poate fi calculată prin forța de împingere a șurubului.
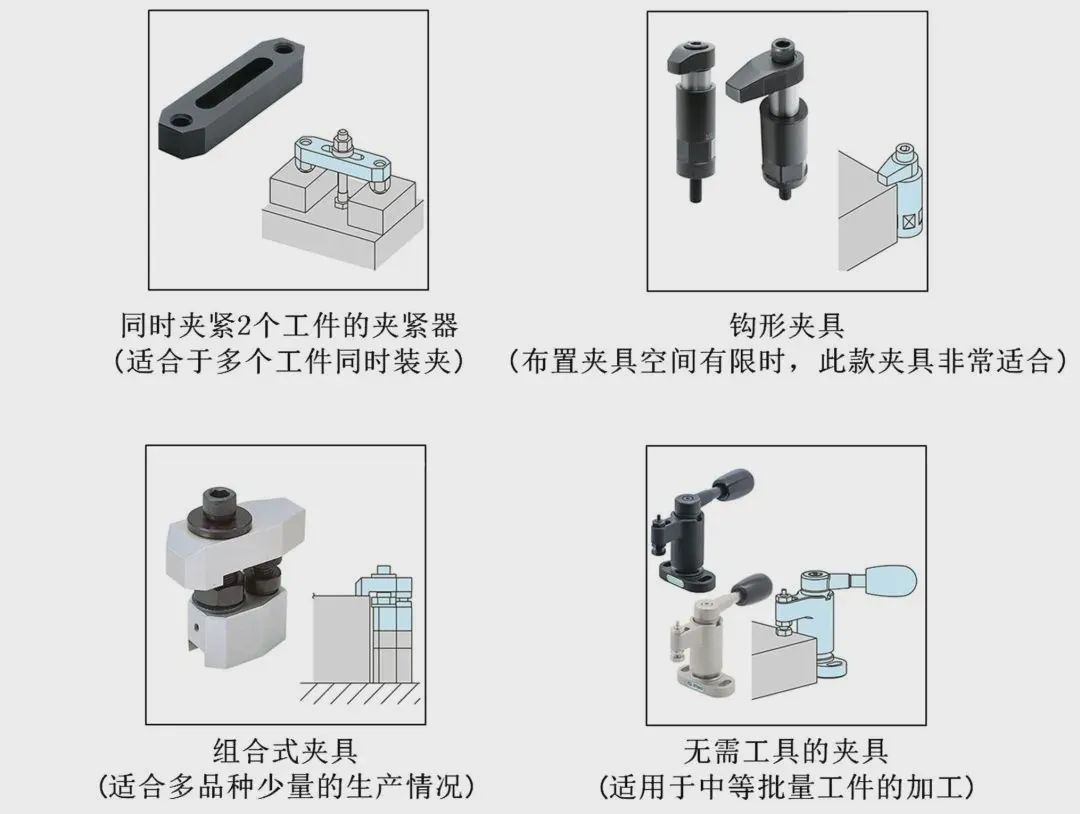
Pe lângă clema cu frunze libere, există și cleme similare pentru prinderea de deasupra piesei de prelucrat.
2. Dispozitiv de prindere pentru prindere din lateral
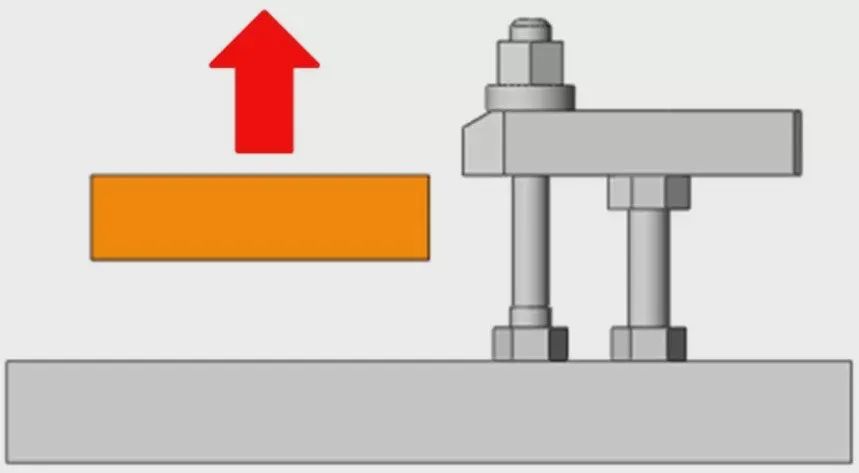
Inițial, metoda de prindere a piesei de prelucrat de sus este cea mai stabilă ca precizie și sarcina minimă de prelucrare a piesei de prelucrat. Cu toate acestea, în diverse situații în care este necesară prelucrarea deasupra piesei de prelucrat sau strângerea de sus nu este foarte potrivită, ceea ce face imposibilă strângerea de deasupra piesei de prelucrat, este posibil să alegeți să prindeți din partea laterală a piesei de prelucrat. Cu toate acestea, atunci când prindeți piesa de prelucrat din lateral, aceasta va genera o forță ascendentă și modul de eliminare a acestei forțe trebuie luat în considerare la proiectarea dispozitivului de fixare.
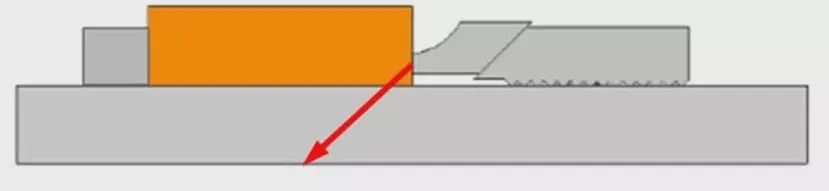
Dispozitivele de prindere care se fixează din lateral au, de asemenea, o forță în jos, în timp ce generează forță din lateral, așa cum se arată în figura de mai sus. Acest tip de dispozitiv de fixare poate împiedica efectiv piesa de prelucrat să plutească în sus.
Există și cleme similare pentru prindere laterală.
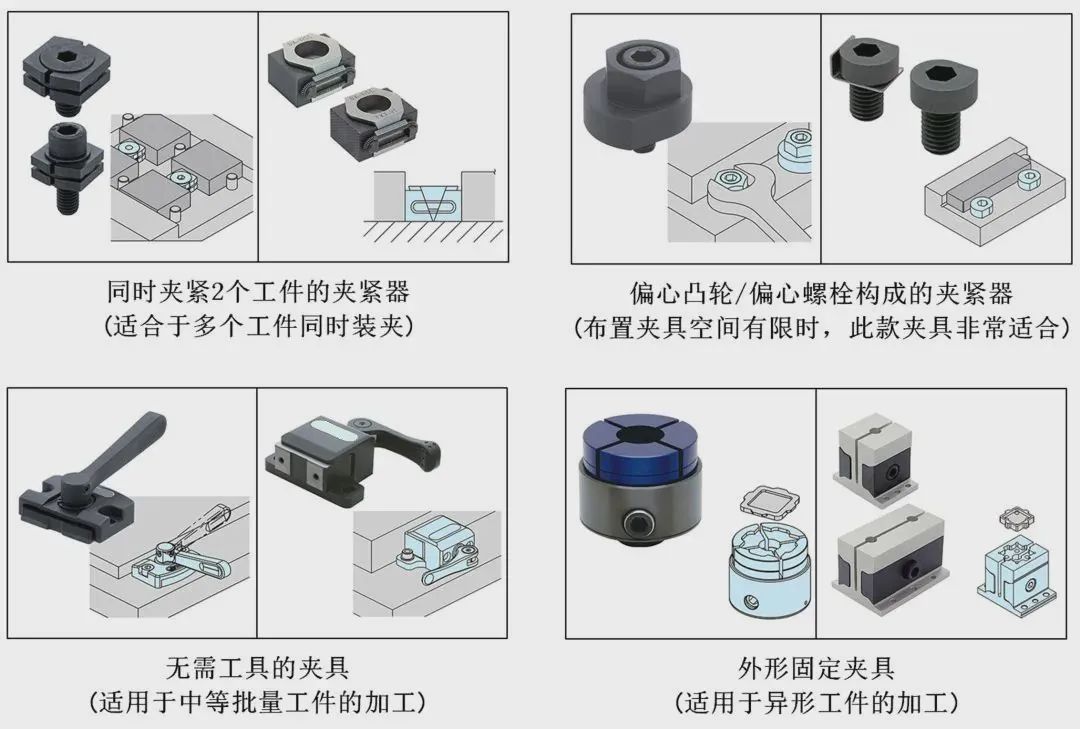
3. Prindeți strâns piesa de prelucrat din poziția de tragere în jos
Atunci când se prelucrează suprafața superioară a unei piese de prelucrat din plăci subțiri, nu numai că nu poate fi prinsă de sus, dar este și nerezonabil să o apăsați din lateral. Singura metodă de prindere rezonabilă este strângerea piesei de prelucrat de jos. La strângerea piesei de prelucrat de dedesubt, dacă aceasta este din material fier, de obicei se poate folosi o clemă magnetică. Atunci când se folosesc piese de prelucrat din metale neferoase, pentru a le strânge se pot folosi, în general, ventuze cu vid.
În cele două cazuri de mai sus, forța de strângere este direct proporțională cu aria de contact dintre piesa de prelucrat și magnet sau ventuză cu vid. Dacă sarcina de prelucrare este prea mare la prelucrarea pieselor mici, efectul de prelucrare nu va fi ideal.
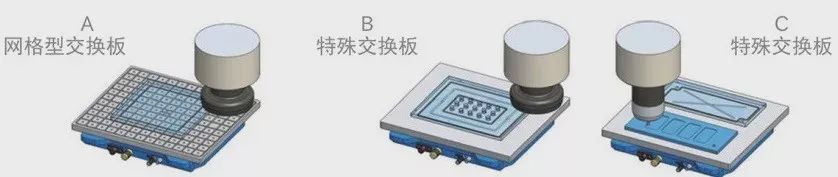
În plus, atunci când utilizați magneți sau ventuze cu vid, suprafața de contact dintre magnet și ventuză cu vid trebuie netezită într-o anumită măsură pentru a fi utilizată în siguranță și în mod normal.
4. Dispozitiv de strângere folosind strângerea orificiilor
Când utilizați o mașină de prelucrare cu axe 5-pentru prelucrarea simultană cu mai multe fețe sau prelucrarea matriței, pentru a preveni influența dispozitivelor de fixare și a sculelor asupra prelucrării, este, în general, mai potrivit să alegeți să utilizați strângerea orificiilor. În comparație cu strângerea de sus și de pe partea laterală a piesei de prelucrat, utilizarea strângerii orificiilor generează mai puțină sarcină asupra piesei de prelucrat și o poate deforma eficient.
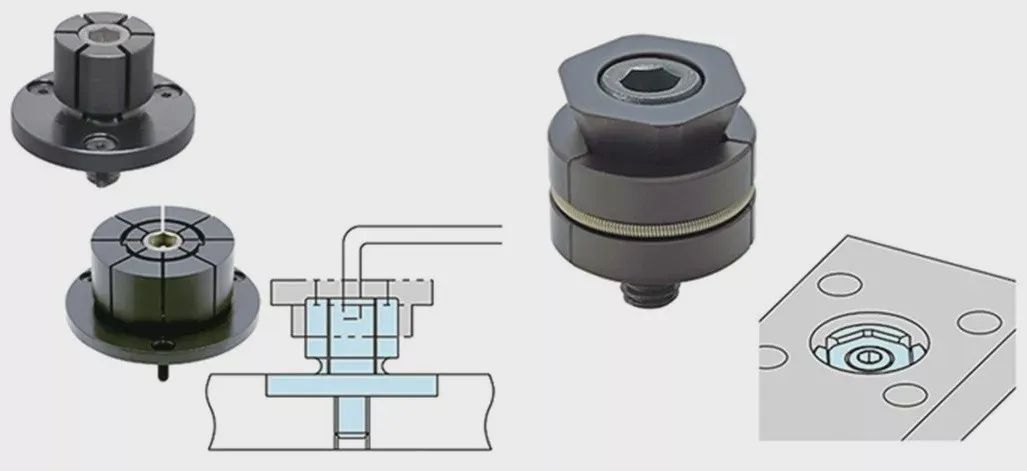
▲ Utilizarea găurilor pentru prelucrare directă
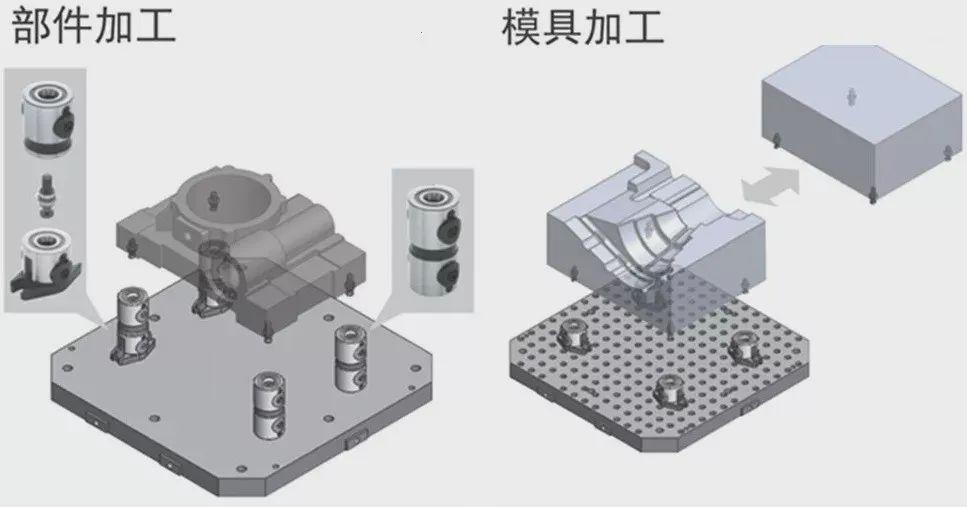
▲ Setați știfturile de tragere pentru prindere
2, pre strângere
Cele de mai sus se referă în principal la dispozitivele de prindere a piesei de prelucrat și, de asemenea, este esențial să îmbunătățim operabilitatea și să îmbunătățim utilizarea preblocării. Când așezați piesa de prelucrat vertical pe bază, piesa de prelucrat va cădea din cauza gravitației. În acest moment, este necesar să acționați prinderea în timp ce țineți apăsată piesa de prelucrat cu mâinile.
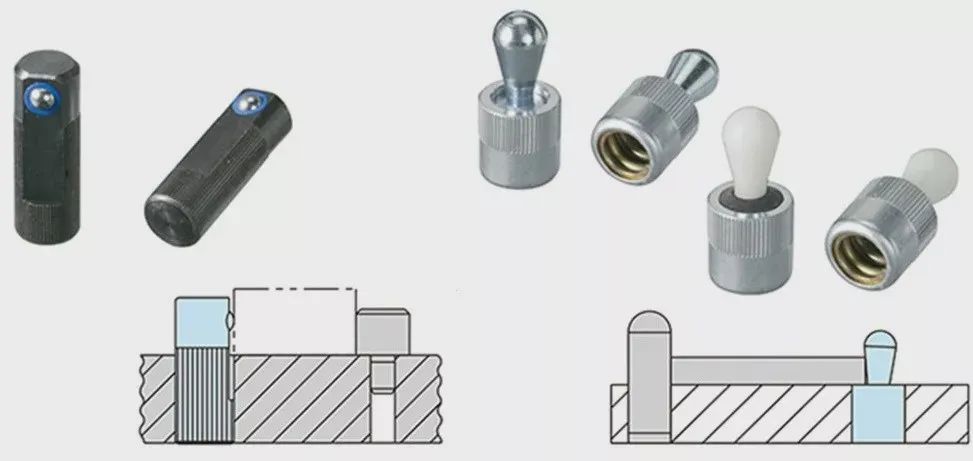
▲ Pre-prindere
Dacă piesa de prelucrat are o greutate mare sau când mai multe piese sunt prinse simultan, operabilitatea va fi mult redusă, iar timpul de prindere va fi, de asemenea, lung. În acest moment, utilizarea acestui produs de pre-strângere de tip arc poate permite piesei de prelucrat să opereze clema într-o stare staționară, îmbunătățind foarte mult operabilitatea și reducând timpul de strângere a piesei de prelucrat.
3, Precauții la selectarea clemelor
Atunci când utilizați mai multe tipuri de cleme în cadrul aceluiași dispozitiv de fixare, uneltele utilizate pentru prindere și slăbire trebuie să fie consecvente. De exemplu, așa cum se arată în figura din stânga, atunci când se utilizează chei multiple pentru operațiuni de strângere, sarcina totală asupra operatorului va crește, iar timpul total de strângere a piesei de prelucrat va fi, de asemenea, mai lung. De exemplu, în imaginea din dreapta, unificați dimensiunea cheii sculei și a șuruburilor pentru a facilita operatorii la fața locului.
▲ Operabilitate de prindere a piesei de prelucrat
În plus, la configurarea dispozitivului de strângere, este necesar să se ia în considerare pe cât posibil operabilitatea strângerii piesei de prelucrat. Dacă piesa de prelucrat trebuie să fie înclinată în timpul prinderii, operarea va fi incomod. Atunci când proiectați corpuri de iluminat și corpuri de iluminat, este necesar să evitați această situație.


