


Colecție completă de tehnici de prelucrare a produselor din aluminiu
Aluminiul este materialul metalic cel mai utilizat și utilizat pe scară largă dintre metalele neferoase, iar domeniul său de aplicare este în continuă extindere. Produsele din aluminiu produse din materiale din aluminiu sunt diverse și nenumărate, cu peste 700000 de tipuri conform statisticilor. De la industria construcțiilor și decorațiunilor la industria transporturilor și aerospațială, diverse industrii au nevoi diferite. Astăzi, editorul va introduce tehnologia de procesare a produselor din aluminiu și cum să evitați deformarea procesării.
Avantajele și caracteristicile aluminiului sunt următoarele:
1. Densitate scăzută. Densitatea aluminiului este de aproximativ 2,7 g/cm3. Densitatea sa este de numai o treime din cea a fierului sau a cuprului.
2. Plasticitate ridicată. Aluminiul are o ductilitate bună și poate fi transformat în diferite produse prin metode de prelucrare sub presiune, cum ar fi extrudarea și întinderea.
3. Rezistenta la coroziune. Aluminiul este un metal foarte încărcat negativ care formează o peliculă de oxid de protecție pe suprafața sa în condiții naturale sau oxidare anodică și are o rezistență la coroziune mult mai bună decât oțelul.
4. Ușor de consolidat. Rezistența aluminiului pur nu este mare, dar poate fi îmbunătățită prin anodizare.
5. Tratament ușor de suprafață. Tratamentul de suprafață poate îmbunătăți sau modifica în continuare proprietățile suprafeței aluminiului. Procesul de anodizare a aluminiului este destul de matur și stabil în funcționare și a fost utilizat pe scară largă în prelucrarea produselor din aluminiu.
6. Conductivitate bună, ușor de reciclat.
Tehnologia de prelucrare a produselor din aluminiu
Perforarea produselor din aluminiu
1. Perforarea la rece
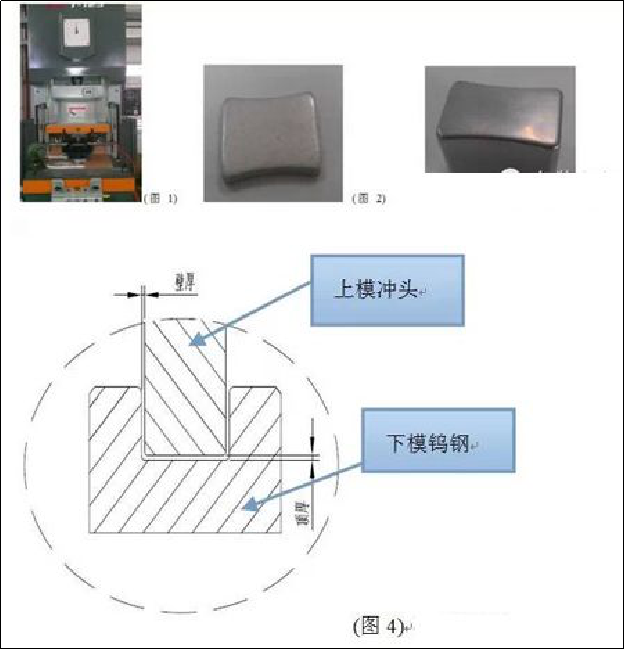
Folosiți particule de aluminiu. Utilizarea mașinilor de extrudare și a matrițelor pentru turnare unică este potrivită pentru produse cilindrice sau forme de produs care sunt dificil de realizat în procesele de întindere, cum ar fi produsele eliptice, pătrate și dreptunghiulare. (Așa cum se arată în Figura 1 Mașină, Figura 2 Particule de aluminiu și Figura 3 Produs)
Tonajul mașinii utilizate este raportat la aria secțiunii transversale a produsului. Distanța dintre poansonul superior al matriței și oțelul din tungsten al matriței inferioare este grosimea peretelui produsului, iar decalajul vertical până la punctul mort inferior atunci când poansonul superior al matriței și oțelul tungsten inferior al matriței sunt presate este grosimea superioară a produsului. . (Așa cum se arată în Figura 4)
Avantaje: Ciclu scurt de deschidere a matriței și costuri de dezvoltare mai mici în comparație cu matrițele de întindere.
Dezavantaje: Procesul de producție este lung, dimensiunea produsului fluctuează foarte mult în timpul procesului, iar costul forței de muncă este ridicat.
2. Întindere
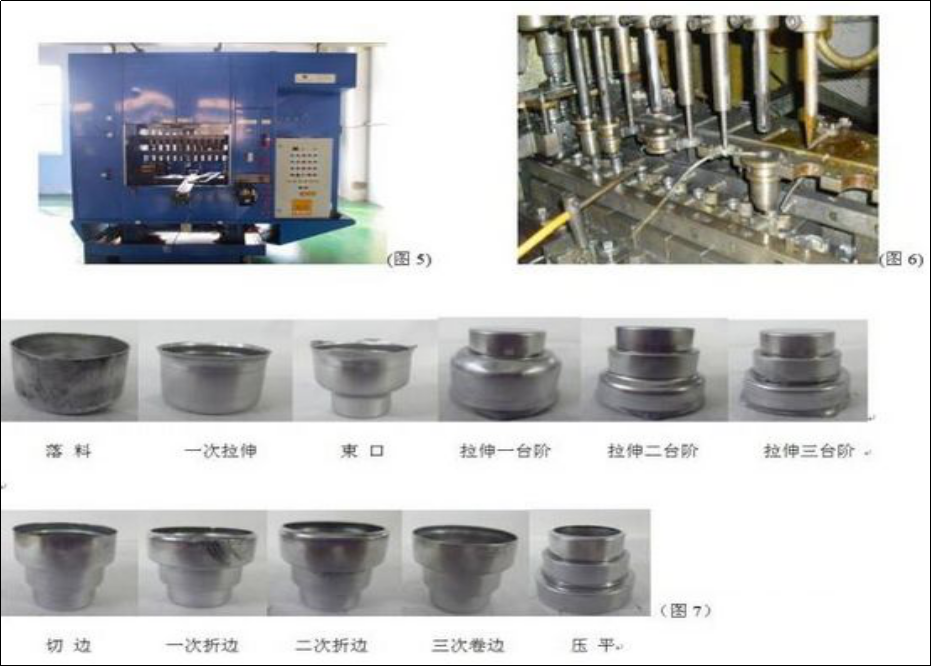
Folosiți material din tablă de aluminiu. Utilizarea unei mașini de turnat continuu și matriță pentru deformări multiple pentru a îndeplini cerințele de formă, potrivite pentru corpuri necilindrice (produse din aluminiu cu îndoire). (Așa cum se arată în Figura 5 Mașină, Figura 6 Matriță și Figura 7 Produs)
Avantaje: Produsele complexe și deformate în mod repetat au un control dimensional stabil în timpul procesului de producție, iar suprafața produsului este relativ netedă.
Dezavantaje: Costul ridicat al matriței, ciclul de dezvoltare relativ lung, cerințele ridicate pentru selectarea mașinii și precizie.
Tratarea suprafeței produselor din aluminiu
1. Sablare (sablare)
Procesul de curățare și aspruzare a suprafețelor metalice folosind impactul curgerii de nisip de mare viteză.
Această metodă de tratare a suprafeței pentru piesele din aluminiu poate atinge un anumit grad de curățenie și rugozitate diferită pe suprafața piesei de prelucrat, îmbunătățește proprietățile mecanice ale suprafeței piesei de prelucrat, sporind astfel rezistența la oboseală a piesei de prelucrat, sporind aderența acesteia la acoperire, prelungirea durabilității acoperirii și, de asemenea, facilitând nivelarea și decorarea acoperirii. Vedem adesea acest proces în diferite produse Apple.
2. Lustruire
O metodă de prelucrare care utilizează efecte mecanice, chimice sau electrochimice pentru a reduce rugozitatea suprafeței pieselor de prelucrat, pentru a obține o suprafață luminoasă și plană. Procesul de lustruire include în principal lustruire mecanică, lustruire chimică și lustruire electrolitică. Piesele din aluminiu pot obține un efect de oglindă similar cu oțelul inoxidabil după lustruirea mecanică și lustruirea electrolitică. Acest proces le oferă oamenilor un sentiment de viitor de lux, simplu și la modă.
3. Trefilare
Trefilarea sârmei metalice este procesul de fabricație de răzuire în mod repetat a plăcilor de aluminiu cu șmirghel pentru a crea linii. Desenul poate fi împărțit în desen în linie dreaptă, desen în linie neregulată, desen în spirală și desen cu fir. Procesul de tragere a sârmei metalice poate arăta în mod clar fiecare urmă minusculă, dând astfel un strălucire fină a părului în mata metalică, iar produsul combină moda și tehnologia.
4. Tăiere cu luciu ridicat
Folosind o mașină de cioplit de precizie, cuțitul de diamant este întărit pe axul rotativ de mare viteză (de obicei 20000 rpm) al mașinii de cioplit de precizie pentru a tăia piesele, creând zone luminoase locale pe suprafața produsului. Luminozitatea luminii de tăiere este influențată de viteza burghiului de frezat. Cu cât viteza burghiului este mai mare, cu atât evidențierea de tăiere este mai strălucitoare, în timp ce opusul este adevărat, făcându-l mai întunecat și mai predispus la liniile de scule. Tăierea cu luciu ridicat și cu luciu ridicat sunt deosebit de comune în aplicarea telefoanelor mobile, cum ar fi iPhone 5. În ultimii ani, unele rame metalice de televizoare de ultimă generație au adoptat tehnologia de frezare cu luciu ridicat, combinată cu procese de anodizare și trefilare, făcând ca Televizor per total plin de modă și claritate tehnologică.
5. Anodizare
Anodizarea se referă la oxidarea electrochimică a metalelor sau aliajelor, în care aluminiul și aliajele sale formează o peliculă de oxid pe produsele din aluminiu (anozi) în electroliți corespunzători și condiții specifice de proces datorită acțiunii curentului aplicat. Anodizarea nu numai că rezolvă defectele de duritate a suprafeței și rezistența la uzură a aluminiului, dar, de asemenea, prelungește durata de viață a acestuia și îi îmbunătățește estetica. A devenit o parte indispensabilă a tratamentului suprafeței aluminiului și este în prezent cel mai utilizat și de succes proces.
6. Anod dublu de culoare
Anodul cu două culori se referă la anodizarea unui produs și alocarea de culori diferite unor zone specifice. Procesul de anodizare cu două culori este mai puțin utilizat în industria televiziunii datorită complexității și costului ridicat; Dar contrastul dintre cele două culori reflectă mai bine aspectul high-end și unic al produsului.
Măsuri de proces și abilități operaționale pentru a reduce deformarea prelucrării aluminiului
Există multe motive pentru deformarea pieselor de aluminiu în timpul prelucrării, care sunt legate de material, forma piesei, condițiile de producție etc. Există în principal următoarele aspecte: deformarea cauzată de solicitarea internă a semifabricatului, deformarea cauzată de forța de tăiere și tăiere. căldură și deformare cauzată de forța de strângere.
Măsuri de proces pentru a reduce deformarea procesului
1. Reduceți stresul intern al culturii lânii
Îmbătrânirea naturală sau artificială și tratamentul cu vibrații pot elimina parțial stresul intern al semifabricatului. Preprocesarea este, de asemenea, o metodă eficientă de proces. Datorită marjei mari, există și o cantitate mare de deformare după prelucrare pentru părțile aspre ale capului gras și ale urechilor mari. Dacă părțile în exces ale semifabricatului sunt preprocesate și excesul fiecărei piese este redus, aceasta poate nu numai să reducă deformarea procesării proceselor ulterioare, dar și să elibereze o anumită tensiune internă după ce a fost lăsată pentru o perioadă de timp după preprocesare.
2. Îmbunătățirea capacității de tăiere a sculelor de tăiere
Materialul și parametrii geometrici ai sculelor de tăiere au un impact important asupra forței de tăiere și căldurii de tăiere. Selectarea corectă a sculelor de tăiere este crucială pentru reducerea deformării la prelucrarea pieselor.
1) Selectați în mod rezonabil parametrii geometrici ai sculei de tăiere.
① Unghiul frontal: În timp ce se menține rezistența muchiei de tăiere, selectarea unui unghi frontal mai mare poate nu numai să ascuți muchia, ci și să reducă deformarea de tăiere, făcând îndepărtarea așchiilor lină, reducând astfel forța de tăiere și temperatura de tăiere. Evitați utilizarea instrumentelor cu unghi negativ de greblare.
② Unghiul din spate: dimensiunea unghiului din spate are un impact direct asupra uzurii suprafeței de tăiere din spate și asupra calității suprafeței prelucrate. Grosimea de tăiere este o condiție importantă pentru selectarea unghiului spatelui. În timpul frezării brute, datorită vitezei mari de avans, sarcinii mari de tăiere și generării mari de căldură, este necesar ca unealta să aibă condiții bune de disipare a căldurii. Prin urmare, ar trebui selectat un unghi mai mic pentru spate. La frezarea de precizie, este necesar să existe o muchie ascuțită pentru a reduce frecarea dintre suprafața de tăiere din spate și suprafața de prelucrare și pentru a reduce deformarea elastică. Prin urmare, ar trebui selectat un unghi mai mare pentru spate.
③ Unghiul spiralat: Pentru a asigura o frezare lină și a reduce forța de frezare, unghiul spiralat trebuie selectat cât mai mare posibil.
④ Unghiul de abatere principal: reducerea corespunzătoare a unghiului de abatere principal poate îmbunătăți condițiile de disipare a căldurii și poate scădea temperatura medie a zonei de procesare.
2) Îmbunătățiți structura instrumentului.
① Reduceți numărul de dinți ai frezei și măriți spațiul de păstrare a așchiilor. Datorită plasticității ridicate a materialelor din aluminiu, există o deformare semnificativă de tăiere în timpul procesării, ceea ce necesită un spațiu mai mare de păstrare a așchiilor. Prin urmare, este recomandabil să aveți o rază inferioară a canelurii de susținere a așchiilor mai mare și mai puțini dinți pentru freza.
② Slefuire fină a dinților lamei. Valoarea rugozității muchiei tăietoare a dinților tăietorului trebuie să fie mai mică decât Ra=0.4um. Înainte de a folosi un cuțit nou, trebuie folosită o piatră fină de ulei pentru a șlefui ușor partea din față și din spate a dinților lamei de câteva ori, pentru a elimina bavurile rămase și ușoare dinte la șlefuirea dinților lamei. În acest fel, nu numai că căldura de tăiere poate fi redusă, dar și deformarea de tăiere este relativ mică.
③ Controlați cu strictețe standardele de uzură ale uneltelor de tăiere. După uzura sculei, valoarea rugozității suprafeței piesei de prelucrat crește, temperatura de tăiere crește, iar deformarea piesei de prelucrat crește în consecință. Prin urmare, pe lângă selectarea materialelor de scule cu rezistență bună la uzură, standardul de uzură a sculei nu trebuie să depășească 0,2 mm, altfel este ușor să se producă depuneri de așchii. În timpul tăierii, temperatura piesei de prelucrat nu trebuie, în general, să depășească 100 de grade pentru a preveni deformarea.
3. Îmbunătățirea metodei de prindere a pieselor de prelucrat
Pentru piesele din aluminiu cu pereți subțiri cu rigiditate slabă, se pot utiliza următoarele metode de prindere pentru a reduce deformarea:
① Pentru piesele de căptușeală cu pereți subțiri, dacă se folosește o mandră cu autocentrare cu trei fălci sau o mandră cu arc pentru a prinde radial, odată slăbită după prelucrare, piesa de prelucrat se va deforma inevitabil. În acest moment, trebuie utilizată metoda de comprimare a feței de capăt axiale cu o rigiditate bună. Folosind orificiul interior al piesei pentru poziționare, faceți un arbore filetat și introduceți-l în orificiul interior al piesei. Folosiți o placă de acoperire pentru a apăsa strâns partea de capăt și apoi strângeți-o cu o piuliță. La prelucrarea cercului exterior, deformarea prin prindere poate fi evitată, obținându-se astfel o precizie satisfăcătoare de prelucrare.
② Când procesați piese de prelucrat cu pereți subțiri din plăci subțiri, cel mai bine este să folosiți ventuze cu vid pentru a obține o forță de strângere distribuită uniform și apoi să utilizați cantități mai mici de tăiere pentru prelucrare, ceea ce poate preveni eficient deformarea piesei de prelucrat.
În plus, se poate folosi și metoda de umplutură. Pentru a crește rigiditatea procesului a pieselor de prelucrat cu pereți subțiri, mediile pot fi umplute în interiorul piesei de prelucrat pentru a reduce deformarea în timpul proceselor de prindere și tăiere. De exemplu, injectarea topiturii de uree care conține 3% până la 6% azotat de potasiu în piesa de prelucrat și, după procesare, scufundarea piesei de prelucrat în apă sau alcool se poate dizolva și turna umplutura.
4. Aranjați în mod rezonabil procesul
În timpul tăierii de mare viteză, datorită alocației mari de prelucrare și tăierii intermitente, procesul de frezare generează adesea vibrații, care afectează precizia prelucrarii și rugozitatea suprafeței. Prin urmare, procesul de tăiere CNC de mare viteză poate fi, în general, împărțit în prelucrare brută, prelucrare semi-precizie, prelucrare pentru curățarea colțurilor, prelucrare de precizie și alte procese. Pentru piesele cu cerințe de înaltă precizie, uneori este necesară prelucrarea secundară de semiprecizie, urmată de prelucrare de precizie. După prelucrarea brută, piesele pot fi răcite în mod natural pentru a elimina stresul intern generat de prelucrarea brută și pentru a reduce deformarea. Marja rămasă după prelucrarea brută ar trebui să fie mai mare decât deformarea, în general 1-2mm. În timpul prelucrării de precizie, suprafața pieselor ar trebui să mențină o toleranță de prelucrare uniformă, variind în general de la 0.2 la 0.5mm, pentru a menține unealta de tăiere într-o stare stabilă în timpul procesului de prelucrare. Acest lucru poate reduce foarte mult deformarea de tăiere, poate obține o calitate bună a prelucrarii suprafeței și poate asigura acuratețea produsului.
Abilități operaționale pentru reducerea deformării la prelucrare
Deformarea pieselor de aluminiu în timpul procesului de prelucrare nu se datorează numai motivelor de mai sus, ci și importanței metodelor operaționale în operațiunile practice.
1. Pentru piesele cu alocație mare de prelucrare, pentru a avea condiții mai bune de disipare a căldurii în timpul procesului de prelucrare și pentru a evita concentrarea căldurii, trebuie utilizată prelucrarea simetrică în timpul prelucrării. Dacă există o tablă de 90mm grosime care trebuie prelucrată la 60mm, dacă o parte este frezată, iar cealaltă parte este frezată imediat, iar planeitatea ajunge la 5mm la prelucrarea la dimensiunea finală dintr-o singură mișcare; Dacă se utilizează prelucrarea simetrică cu avans repetat, fiecare parte este prelucrată de două ori până la dimensiunea finală, asigurând o planeitate de 0,3 mm.
2. Dacă există mai multe cavități pe piesa de tablă, nu este recomandabil să folosiți metoda de procesare secvențială a unei cavități pentru fiecare cavitate în timpul prelucrării, deoarece aceasta poate provoca cu ușurință stres neuniform asupra piesei și deformare. Adoptând mai multe straturi de prelucrare, fiecare strat este procesat simultan în toate cavitățile cât mai mult posibil, iar apoi stratul următor este procesat pentru a face piesele tensionate uniform și pentru a reduce deformarea.
3. Reduceți forța de tăiere și căldura de tăiere prin modificarea cantității de tăiere. Dintre cele trei elemente ale parametrilor de tăiere, avansul înapoi are un impact semnificativ asupra forței de tăiere. Dacă alocația de prelucrare este prea mare și forța de tăiere a unei singure treceri este prea mare, nu numai că va provoca deformarea pieselor, ci va afecta și rigiditatea axului mașinii-unelte și va reduce durabilitatea sculei. Dacă cantitatea de tăiere din spate este redusă, se va reduce foarte mult eficiența producției. Cu toate acestea, frezarea de mare viteză este folosită în mod obișnuit în prelucrarea CNC pentru a depăși această provocare. În timp ce se reduce cantitatea de tăiere înapoi, atâta timp cât viteza de avans este crescută în mod corespunzător și viteza mașinii este crescută, forța de tăiere poate fi redusă, asigurând în același timp eficiența prelucrarii.
4. Ordinea tăierii trebuie, de asemenea, luată în considerare cu atenție. Prelucrarea brută pune accentul pe îmbunătățirea eficienței prelucrării și urmărirea unei rate de tăiere pe unitatea de timp. În general, se poate folosi frezarea inversă. Tăiați excesul de material de pe suprafața semifabricatului cu cea mai rapidă viteză și în cel mai scurt timp posibil și, practic, formați conturul geometric necesar pentru prelucrarea de precizie. Prelucrarea de precizie pune accentul pe precizie și calitate ridicată și este recomandabil să folosiți frezarea înainte. Deoarece grosimea de tăiere a dinților tăietorului scade treptat de la maxim la zero în timpul frezării înainte, gradul de întărire prin lucru este mult redus, reducând în același timp și gradul de deformare a pieselor.
5. Piesele de prelucrat cu pereți subțiri suferă deformări în timpul prelucrării din cauza prindere, ceea ce este greu de evitat chiar și în timpul prelucrării de precizie. Pentru a minimiza deformarea piesei de prelucrat, piesa de prindere poate fi slăbită înainte ca dimensiunea finală să fie atinsă în timpul prelucrării de precizie, permițând piesei de prelucrat să revină liber la starea inițială. Apoi, poate fi strâns ușor pentru a se asigura că piesa de prelucrat este ferm strânsă (complet pe baza senzației de mână), ceea ce poate obține efectul de prelucrare dorit. Pe scurt, cel mai bine este ca forța de strângere să acționeze pe suprafața de susținere, iar forța de strângere ar trebui să acționeze în direcția unei bune rigidități a piesei de prelucrat. Pe premisa de a se asigura că piesa de prelucrat nu este slăbită, cu cât forța de strângere este mai mică, cu atât mai bine.
6. Când procesați piese cu o cavitate, este recomandabil să nu lăsați freza să pătrundă direct în piesă ca un burghiu, rezultând spațiu insuficient pentru așchii pentru freza, îndepărtarea netedă a așchiilor, supraîncălzire, expansiune, ruperea sculei și altele. fenomene adverse. Mai întâi, utilizați un burghiu de aceeași dimensiune sau cu o dimensiune mai mare decât freza pentru a găuri gaura sculei, apoi utilizați freza pentru a o freza. Alternativ, software-ul CAM poate fi utilizat pentru a produce programe de tăiere în spirală.


