


Metodă precisă de aliniere a sculei pentru strunguri CNC!
Acest articol este unul foarte practic. În primul rând, introduce principiul și metoda de aliniere a sculelor utilizate în mod obișnuit la strunguri CNC; În continuare, au fost introduse patru metode de tăiere manuală de probă și aliniere a sculelor pentru sistemul de strunjire CNC Huazhong Century Star; Pentru a-și îmbunătăți acuratețea alinierii sculei, a fost concepută o metodă de tăiere de probă automată controlată de un program pe baza ideii de „tăiere automată de probă → măsurare → compensare a erorilor”, și au fost rezumate și introduse patru metode precise de aliniere a sculei.
Principiul și abordarea alinierii sculelor a tăierii de probă cu strung CNC
O înțelegere profundă a principiului de aliniere a sculei al strungurilor CNC este de o importanță orientativă pentru operatori pentru a menține o mentalitate clară de aliniere a sculelor, a stăpâni operațiunile de aliniere a sculelor în mod competent și a propune noi metode de aliniere a sculelor. Esența alinierii sculei este de a determina poziția originii programului a sistemului de coordonate a piesei de prelucrat care se modifică odată cu programarea într-un sistem unic de coordonate a mașinii. Sarcina principală a alinierii sculei este de a obține coordonatele mașinii-unelte ale punctului de pornire al programului uneltei de referință și de a determina decalarea sculei a sculei nereferințe în raport cu unealta de referință.
Acest articol face următorul acord pentru a explica principiul și ideea metodei de tăiere de probă pentru alinierea sculelor: utilizarea sistemului de strunjire de tip didactic Huazhong Century Star HNC-21T (versiunea de software de aplicație numărul 5.30); Setați sistemul de coordonate a piesei de prelucrat folosind comanda G92 cu centrul feței de capăt din dreapta a piesei de prelucrat ca origine a programului; Programarea diametrului, coordonatele piesei de prelucrat ale punctului de pornire al programului H sunt (100, 50); Există patru cuțite instalate pe suportul de scule: primul cuțit este un cuțit de 90 de grade cerc exterior, al doilea cuțit de referință este un cuțit de 90 de grade cerc exterior, al treilea cuțit este un cuțit de tăiere, iar al patrulea cuțit este un cuțit cu fir triunghiular de 60 de grade (toate exemplele citate în text sunt aceleași).
După cum se arată în Figura 1, instrumentul de referință este aliniat conform ideii de „tăiere manuală a cercului exterior și a feței de capăt a piesei de prelucrat, înregistrând coordonatele mașinii X și Z ale punctului de tăiere de probă A afișat pe CRT, apoi împingând în afară. coordonatele mașinii originii programului O și, în final, împingând coordonatele mașinii originii programului H.". După relația dintre coordonatele mașinii-unelte ale punctului A și punctului O: XO=XA - Φ d. ZO=ZA, coordonata mașinii originii programului O poate fi derivată. Pe baza coordonatelor piesei H în raport cu punctul O ca (100,50), coordonatele mașinii-unelte ale punctului H sunt în cele din urmă derivate după cum urmează: XH=100- Φ d. ZH=ZA+50. Sistemul de coordonate al piesei de prelucrat stabilit în acest fel se bazează pe poziția vârfului sculei de referință.
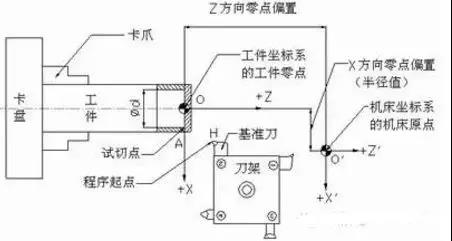
Figura 1 Diagrama schematică a tăierii manuale de probă și alinierii sculelor
După cum se arată în Figura 2, datorită extensiilor și pozițiilor diferite ale fiecărui suport de sculă în direcțiile X și Z, atunci când scula fără referință este rotită în poziția de prelucrare, poziția vârfului sculei B este decalată față de punctul A și sistemul de coordonate al piesei de prelucrat stabilit anterior nu mai este aplicabil. În plus, fiecare unealtă va experimenta, de asemenea, grade diferite de uzură în timpul utilizării, astfel încât compensarea sculei și valoarea de uzură a fiecărei scule trebuie compensate. Principiul de bază al obținerii decalajului fiecărei scule este că fiecare unealtă este aliniată cu un anumit punct de referință pe piesa de prelucrat (cum ar fi punctul A sau punctul O din Figura 1). Datorită diferitelor coordonate ale mașinii afișate pe CRT, coordonatele mașinii ale sculei care nu sunt de referință în acel punct sunt calculate manual sau scăzute din coordonatele mașinii ale sculei de referință în același punct prin calculul software-ului de sistem pentru a obține decalajul sculei pentru fiecare sculă care nu este de referință. instrument de referință.
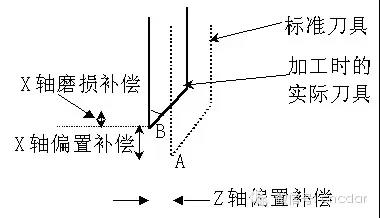
Figura 2 Deplasarea sculei și compensarea uzurii
Datorită diferiților factori, precizia alinierii manuale a sculei de tăiere de probă este foarte limitată, iar această etapă de aliniere a sculei este denumită alinierea brută a sculei. Pentru a obține rezultate mai precise, așa cum se arată în Figura 3, este proiectat un program simplu de tăiere automată de probă în intervalul permis de prelucrare a piesei înainte de prelucrare. Prin ideea de „tăiere automată de probă → măsurare → compensare a erorilor”, poziția de pornire a programului de instrumente de referință și decalajul sculei a instrumentului care nu este de referință sunt ajustate în mod repetat, astfel încât eroarea dintre valoarea instrucțiunii de procesare a programului și măsurarea efectivă valoarea îndeplinește cerințele de precizie. Această etapă a alinierii sculei se numește aliniere precisă a sculei.
Deoarece asigurarea faptului că punctul de pornire al programului sculei de referință este într-o poziție precisă este o condiție prealabilă pentru obținerea decalajului precis al sculei fără referință, primul este în general corectat înainte ca cel din urmă să fie corectat.
Ținând cont de alinierea sculei în aceste două etape, procesul de operare de bază al metodei de tăiere de probă este următorul: tăiere manuală de probă cu o unealtă de referință pentru a obține coordonatele mașinii-unelte ale punctului de referință al alinierii sculei → calcularea manuală sau obținerea automată a compensarea sculei fiecărei scule fără referință → unealta de referință se află în poziția aproximativă de pornire a programului → unealta de referință este ajustată folosind programul de tăiere de probă, iar după măsurarea dimensiunii, suportul sculei este mutat pas cu pas sau MDI pentru compensarea erorilor, Corectați poziția punctului de pornire al programului → Apelați în mod repetat programul de tăiere de probă pentru unealta fără referință și corectați decalajul sculei pe baza decalajului sculei inițiale → Scula de referință rămâne la punct de pornire precis al programului.
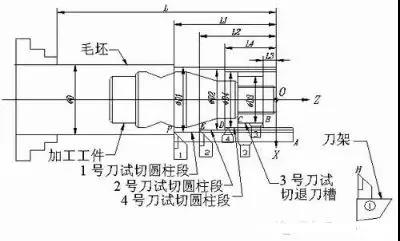
Figura 3 Diagrama schematică a tăierii de probă cu mai multe lame și alinierea sculei
Rezumatul a două metode de aliniere a cuțitelor aspre
Pregătirea pentru alinierea sculei este aceeași pentru fiecare dintre următoarele metode: Apăsați tasta F2 din submeniul funcției MDI de sistem pentru a intra în tabelul de abatere a sculei; Folosiți tastele ▲ și pentru a muta bara de lumină albastră în poziția corespunzătoare de compensare a sculei pentru fiecare cuțit și apăsați tasta F5; Modificați datele de decalaj X și Z pentru numerele de compensare a sculei # 0000, # 0001, # 0002, # 0003 și # 0004 la zero, apoi apăsați tasta F5.
1. Selectați unealta de referință ca unealtă standard și setați automat metoda de compensare a sculei
După cum se arată în figurile 1 și 4, pașii pentru alinierea sculei sunt următorii:
1) Folosiți tastele ▲ și pentru a muta bara albastră strălucitoare pentru a se alinia cu poziția abaterii sculei # 0002 a celui de-al doilea instrument de referință. Apăsați tasta F5 pentru a seta al 2-lea instrument ca instrument standard, iar rândul se va transforma într-o bară roșie strălucitoare.
2) Folosiți un cuțit de referință pentru a tăia partea dreaptă a piesei de prelucrat și înregistrați coordonatele Z-mașină a punctului de tăiere A; Încercați să tăiați cercul exterior al piesei de prelucrat, înregistrați coordonatele X a mașinii din punctul A, opriți mașina după retragerea sculei și măsurați diametrul exterior al segmentului arborelui tăiat Φ D.
3) Cuțitul de referință revine la punctul A prin „jog+step” în funcție de valoarea înregistrată și introduce coloanele diametrul de tăiere de probă și lungimea de tăiere de probă în tabelul de abatere a sculei separat Φ D și zero.
4) Retrageți unealta, selectați un număr de sculă, altul decât instrumentul de referință și schimbați manual instrumentul. Aliniați vârfurile sculei fiecărei scule care nu sunt de referință cu punctul A printr-o metodă „jog+step” în timp ce rotiți axul și apoi introduceți-le în coloana cu diametrul de tăiere de probă și coloana cu lungimea de probă de tăiere a numărului corespunzător de abatere a sculei Φ D și zero , prejudecățile sculei ale fiecărui instrument fără referință vor fi afișate automat în coloanele de decalaj X și Z.
5) După ce cuțitul de referință revine la punctul A, MDI rulează „G91 G00/sau G01 X [100]”- Φ D] Z50, plasați-l în poziția de pornire a programului.
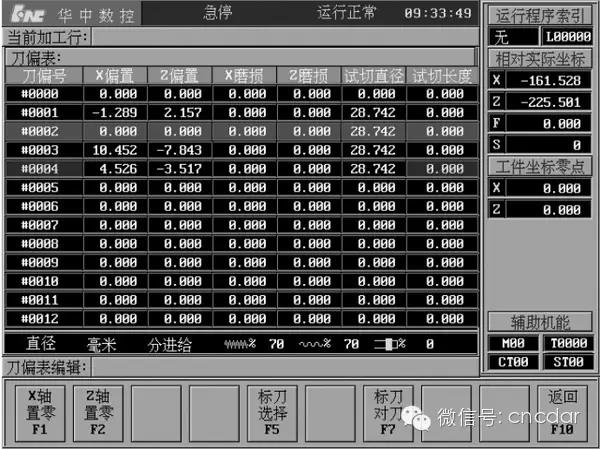
Figura 4: Diagrama schematică a setării automate a decalajului sculei pentru cuțitele de referință
2. Setați coordonatele instrumentului de referință la zero la punctul de referință al alinierii sculei și afișați automat metoda de compensare a sculei
După cum se arată în figurile 1 și 5, pașii pentru alinierea sculei sunt următorii:
1) La fel ca la pasul (2) de mai sus.
2) Cuțitul de referință revine la punctul de tăiere de probă A printr-o metodă „jog+step” conform valorii înregistrate.
3) Apăsați F1 pentru „axa X zero” și F2 pentru „axa Z zero” pe interfața din Figura 4, iar „coordonatele reale reale” afișate pe CRT vor fi (0,{{7 }}).
4) Schimbați manual instrumentul fără referință pentru a-și alinia vizual vârful cu punctul A. În acest moment, valoarea „relativă la coordonatele reale” afișată pe CRT este decalajul sculei în raport cu instrumentul de referință. Folosiți tastele ▲ și pentru a muta bara albastră luminoasă la numărul de compensare al instrumentului fără referință, înregistrați-l și introduceți-l în poziția corespunzătoare.
5) La fel ca la pasul (5) de mai sus.

Figura 5 Diagrama schematică a afișării automate a decalajului sculei la coordonata zero a punctului de referință al sculei pentru instrumentul de referință
Tăiere de probă cu 3 lame multiple a segmentelor de arbore circulare exterioare, calculate manual pentru a obține metoda de compensare a sculei
După cum se arată în Figura 6, sistemul aliniază manual sculele 1, 2 și 4, taie o axă de treaptă, înregistrează coordonatele mașinii ale punctelor finale de tăiere ale fiecărei scule (așa cum se arată în punctele F, E și D din Figura 6), și măsoară diametrul și lungimea fiecărui segment. Înlocuiți lama de tăiere nr. 3, tăiați o canelură din spate, aliniați vârful drept al lamei de tăiere cu unealta, înregistrați coordonatele punctului B și măsurați poziția prezentată în diagrama Φ D3 și L3. După obținerea datelor de mai sus, în funcție de relația de creștere a coordonatelor dintre punctele F, E, D și B corespunzătoare fiecărei scule și originea programului O, se poate determina că coordonatele mașinii originii programului sculei de referință este (X2)- Φ D2+100, Z{2-L{2+50); Mai mult, coordonatele mașinii-unelte corespunzătoare originii programului pentru fiecare unealtă fără referință pot fi derivate și decalajul sculei poate fi obținut prin calcul manual. Metoda de calcul este prezentată în Tabelul 1, iar valorile înregistrate și calculate pot fi completate în spațiile corespunzătoare. Trebuie remarcat faptul că lungimea tăierii de probă se referă la distanța direcționată în direcția Z dintre punctul zero al coordonatei piesei de prelucrat și punctul final al tăierii de probă și este determinată în direcțiile pozitive și negative în funcție de direcția axa de coordonate.

Figura 6 Diagrama schematică a tăierii manuale de probă cu mai multe lame

Tabelul 1 Tabelul de calcul pentru prejudecarea sculei cuțitelor fără referință
Procesul de tăiere de probă al acestei metode este simplu, eliminând pasul de aliniere vizuală a punctelor de tăiere de probă, dar decalajul sculei trebuie calculat manual. Dacă tabelul de calcul care conține formula de calcul este tipărit și valorile sunt completate în spațiile corespunzătoare pentru calcul, decalajul sculei poate fi calculat rapid.
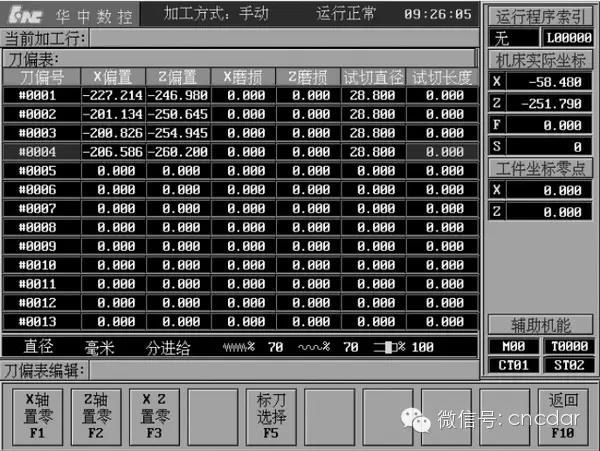
Figura 7: Schema schematică a alinierii automate a sculei în sistemul CNC de strunjire Century Star
Sistem CNC de strunjire cu stele din secolul al 4-lea, metoda de aliniere automată cu mai multe scule
Metodele de aliniere a cuțitului de mai sus sunt toate metode de abatere relativă a cuțitului. HNC-21T a suferit setări de parametri și depanare a sistemului de către personal profesionist, iar utilizatorii pot alege, de asemenea, „metoda de abatere absolută a sculei” pentru alinierea sculelor. Metoda abaterii absolute a sculei este ușor diferită de metoda abaterii relative a sculei menționată mai sus în programarea prelucrării. Nu este necesar să se stabilească sistemul de coordonate al piesei de prelucrat folosind G92 sau G54 și nici să anuleze compensarea sculei. De exemplu, vă rugăm să consultați programul O1005. Pașii pentru alinierea sculei sunt următorii: după ce sistemul revine la zero, așa cum se arată în Figura 6, fiecare unealtă este tăiată manual într-o secțiune cilindrică. După măsurarea dimensiunilor diametrului și lungimii, diametrul de încercare de tăiere corespunzător numărului de compensare a sculei este completat în coloana lungimii de tăiere de probă, așa cum se arată în Figura 7. Pe baza principiului descris în „Tăierea de probă cu scule multiple a segmentelor de arbore circulare exterioare, manual calculând metoda de compensare a sculei”, software-ul de sistem poate calcula automat coordonatele mașinii originii programului pentru fiecare unealtă, atingând astfel obiectivul de aliniere automată a cuțitului. Această metodă de aliniere a cuțitului este cea mai rapidă și deosebit de potrivită pentru producția industrială.
Rezumatul a 5 metode precise de aliniere a cuțitelor
Ideea generală pentru etapa de aliniere precisă a sculei este „tăierea automată de probă → măsurare → compensarea erorilor”. Există două tipuri de compensare a erorilor: pentru funcționarea MDI a sculei de referință sau pentru compensarea poziției de pornire a programului a suportului sculei cu trepte; Pentru sculele care nu sunt de referință, compensați decalajul sculei sau valoarea de uzură. Pentru a evita confuzia în înregistrare, proiectați un tabel așa cum se arată în Tabelul 2 pentru a înregistra și a calcula valorile numerice.
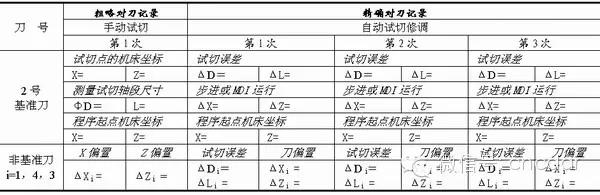
Tabelul 2 Înregistrarea setarii cuțitului pentru metoda de tăiere de probă (unitate: mm)
1. După corectarea poziției de pornire a programului de corecție a instrumentului de referință, ajustați separat metoda de polarizare a fiecărui instrument care nu este de referință.
După cum se arată în Figura 3, pașii pentru alinierea sculei sunt următorii:
1) Instrumentul de referință se află în poziția de pornire a programului după alinierea brută a sculei, iar offset-ul fiecărei scule nereferințe este introdus în poziția corespunzătoare din tabelul de abatere a sculei.
2) Procesarea apelurilor Φ D2 × L2's O1000 program trial cut.
3) Măsurați diametrul și lungimea segmentului arborelui de tăiere, comparați-l cu valoarea de comandă a programului și calculați eroarea.
4) Mișcarea pas cu pas sau valoarea erorii de funcționare MDI, reglați poziția de pornire a programului.
5) În funcție de dimensiunile măsurate, modificați dinamic valorile de comandă subliniate în programul O1000 și salvați programul. Repetați pașii (2) și (3) până când punctul de pornire al programului sculei de referință este corectat în intervalul de precizie permis. Înregistrați coordonatele mașinii-unelte ale punctului de pornire corectat al programului și resetați coordonatele la zero.
6) Apelați programele O1001 (Cuțit 1 și 4) și, respectiv, O1002 (Cuțit 3) pentru tăierea de probă și măsurați diametrul fiecărei secțiuni Φ Di și lungimea Li (i=1, 4, 3).
7) Efectuați compensarea erorilor conform metodei prezentate în Tabelul 3.
8) Repetați pașii (6) până la (7) până când eroarea de prelucrare se află în intervalul de precizie, iar unealta de referință se oprește în poziția de pornire a programului fără a se deplasa.

Tabelul 3 Exemplu de compensare a erorilor între dimensiunile reale de măsurare și valorile instrucțiunilor programului pentru tăierea automată de probă a segmentelor de axe cilindrice (unitate: mm)
2. Metoda de reglare a poziţiei de pornire a programului pentru fiecare cuţit separat
Principiul alinierii cuțitului în această metodă este că fiecare cuțit își corectează poziția de pornire a programului, asigurând indirect alinierea cu aceeași poziție de pornire a programului.
După cum se arată în Figura 3, pașii pentru alinierea sculei sunt următorii:
1) Instrumentul de referință nr. 2 se află în poziția de pornire a programului după alinierea brută a sculei, iar toate decalajele sculei care nu sunt de referință sunt înregistrate și modificate la zero.
2) Pașii de până la (5) sunt aceiași cu pașii de aliniere a sculei cu același număr de serie ca prima metodă de aliniere precisă a sculei.
(6) Înlocuiți instrumentul fără referință separat, utilizați decalajul brut al sculei înregistrate ca coordonatele relative ale punctului de pornire al programului sculei fără referință, apelați programul O1000 pentru tăierea de probă și măsurați diametrul fiecărui segment separat Φ Comparați Di și lungimea Li (i=1, 4, 3) cu valoarea instrucțiunii de program pentru a determina diferența.
(7) Mișcarea pas cu pas sau funcționarea MDI a suportului de scule pentru compensarea erorilor, reglați separat poziția de pornire a programului pentru fiecare unealtă fără referință.
(8) Repetați pașii (6) și (7) până când pozițiile punctelor de pornire ale fiecărui program de scule fără referință se află în intervalul de precizie permis.
(9) Luați coordonatele relative afișate de CRT ca noua compensare a sculei și introduceți-le în coloanele de decalaj X și Z ale numărului de compensare a sculei corespunzător din tabelul de compensare a sculei. Această metodă este simplă și convenabilă, iar compensarea corectă a sculei este obținută direct din coordonatele relative ale mașinii afișate pe CRT, evitând erorile de calcul manual și obținând o precizie ridicată a alinierii sculei.
3. După ajustarea poziției de pornire a programului de instrumente de referință, ajustați simultan toate prejudecățile instrumentelor care nu sunt de referință
Această metodă este practic aceeași cu prima metodă de setare precisă a sculei, singura diferență este că programul apelat la pasul (7) apelează programul O1003 procesat de trei freze în același timp (O1004 îndepărtează secțiunea de prelucrare a sculei 2 și este programul O1003), iar ceilalți pași sunt aceiași.
Metoda de tăiere simultană a șase patru cuțite
Dacă metoda de decalaj relativă a sculei este utilizată pentru alinierea brută a sculei, introduceți mai întâi decalajele sculei ale fiecărei scule fără referință obținute în pozițiile corespunzătoare din tabelul de compensare a sculei, rulați programul O1004 procesat de patru scule și măsurați diametrele fiecărui segment. separat Φ Di și lungimea Li (i=2, 1, 4, 3), se calculează eroarea de prelucrare. Pentru cuțitul de referință, utilizați operarea MDI sau mișcarea pas cu pas pentru a compensa valoarea de eroare a suportului de scule și ajustați poziția de pornire a programului; Pentru sculele care nu sunt de referință, pe de o parte, decalajul sculei este corectat pe baza decalajului sculei inițial, iar noul decalaj al sculei este reintrodus în coloanele de decalaj X și Z din tabelul de compensare a sculei; Pe de altă parte, eroarea de prelucrare a sculei de referință ar trebui, de asemenea, completată în coloana de uzură a acestui rând. Dacă metoda de abatere absolută a sculei este utilizată pentru alinierea brută a sculei, apelați programul O1005 pentru tăierea de probă și compensați erorile de prelucrare ale fiecărei scule din coloana de uzură corespunzătoare numărului său de abatere a sculei.


